
Öntöttvas csövektapadásvizsgálaton és meleg- és hidegvíz-ciklusvizsgálatokon esnek át az EN877 szabvány szerint, elsősorban a korróziógátló bevonatrendszereik hosszú távú megbízhatóságának és tartósságának felmérése érdekében, különösen a tényleges üzemi körülmények között. Ezek a vizsgálatok jellemzően az SML csövek belső és külső felületére felvitt bevonatokat (például epoxigyanták, poliuretánok és cementhabarcs-bélések) célozzák. A tapadásvizsgálat közvetlenül méri a bevonat és az öntöttvas cső alapanyaga közötti kötésszilárdságot. A meleg- és hidegvíz-ciklusvizsgálatok szimulálják a csövek által a tényleges használat során tapasztalt ciklikus hőmérséklet-ingadozásokat, felmérve a bevonatrendszer hosszú távú stabilitását ezen váltakozó hőfeszültségek alatt.
Tapadásvizsgálat
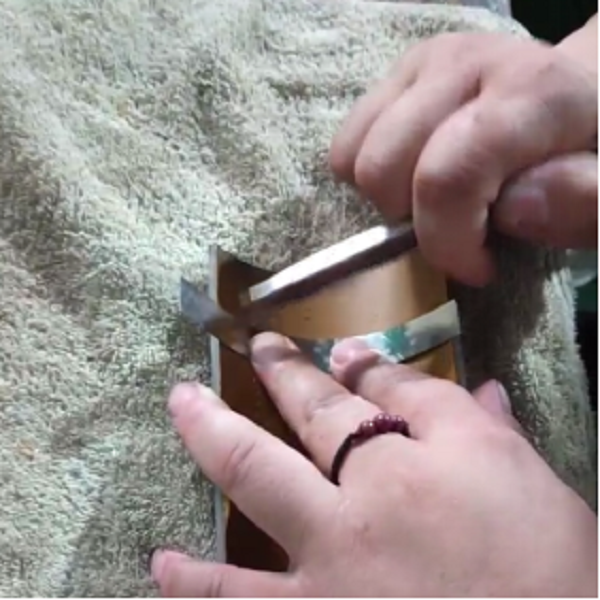
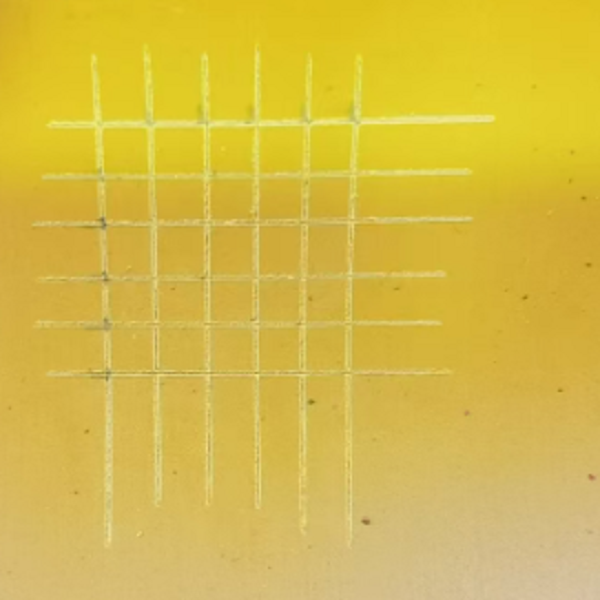
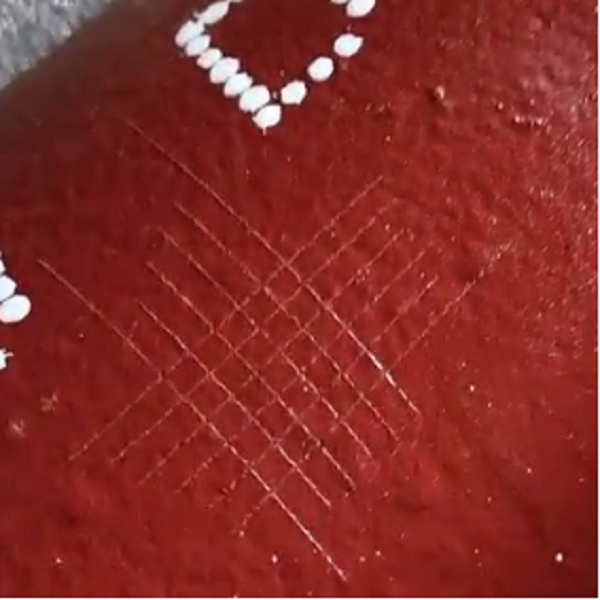
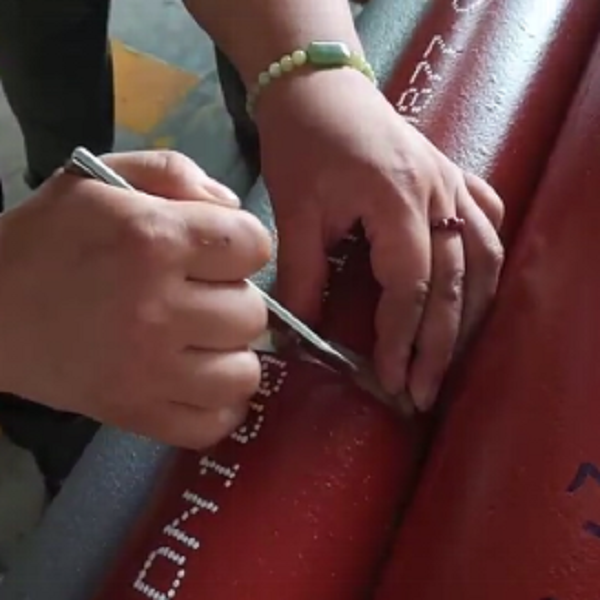
A bevonat tapadását csak a késztermékekből származó mintákon kell ellenőrizni az EN ISO 2409 szabvány szerinti keresztmetszet-vizsgálattal, a következő módon:
- vizsgálati minta: legalább 100 mm hosszú, legalább DN 100 méretű bevonatos csőből vagy idomból kivágott szakasz;
- vágások száma: 6;
- a vágások távolsága: 2 mm (3 mm olyan bevonatok esetében, amelyek gyártó által meghatározott minimális vastagsága legalább 120 µm);
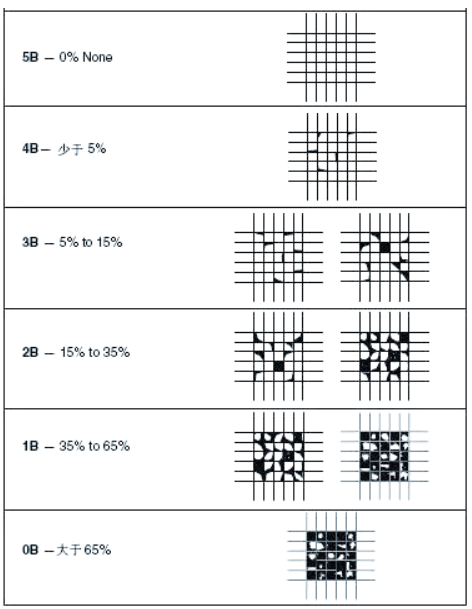
- Az eredményeknek meg kell felelniük az 1. táblázatnak.
1. táblázat:
Hőmérséklet-ciklusokkal szembeni ellenállás
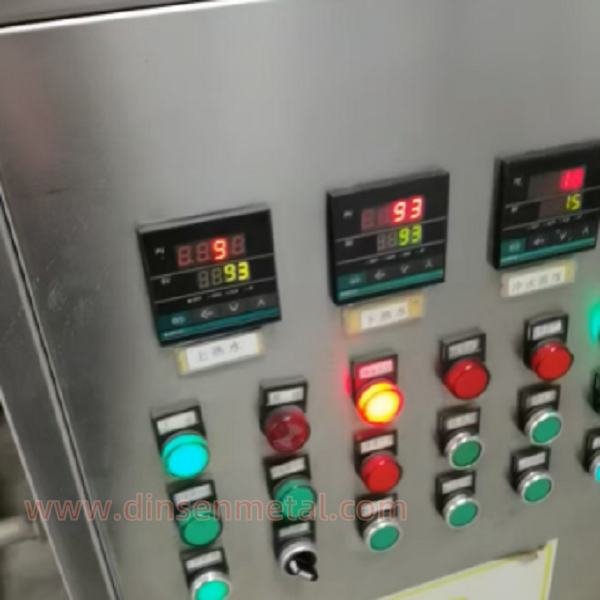
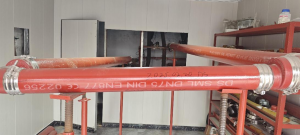
A vizsgálatot csak késztermékekből származó mintákon szabad elvégezni. A vizsgálati egységet 1500 forró és hideg víz áthaladási ciklusnak kell alávetni a következő ütemterv szerint:
a) (30 + 1) l (93 + 2) °C hőmérsékletű víz 1 percen keresztül, állandó áramlási sebességgel,
b) 1 perces pihentetési és leeresztési időszak;
c)(30 + 1) l (15 + 5)°C hőmérsékletű víz 1 percen keresztül, állandó áramlási sebességgel,
d) 1 perces pihentetési és leeresztési időszak
A víz hőmérsékletét a belépésnél kell mérni.Egy tipikus tesztbeállítás példája a 3. ábrán látható.
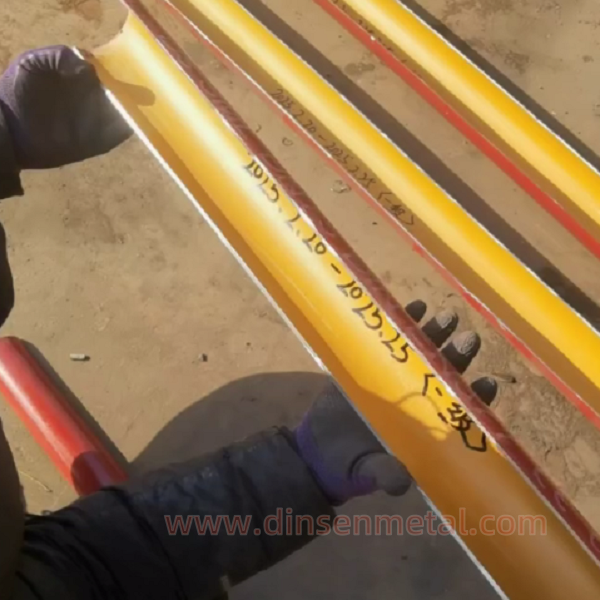
A vizsgálat leállítása után a csöveket és idomokat azonnal le kell mosni a foltok eltávolítása érdekében. A csöveket ezután hosszában el kell vágni, és a belső bevonatokat meg kell vizsgálni a hólyagosodás és a rozsdásodás mértéke szempontjából, amelyek nem haladhatják meg a következő szinteket:
Hólyagosodási fok: 3. méret, 3. osztály az EN IS0 4628-2 szabvány szerint:
Rozsdásodási fok: Ri 2 az EN IS0 4628-3 szabvány szerint.
Közzététel ideje: 2025. augusztus 4.



