DINSEN csőA csővezeték-üzletágra összpontosít. Gazdag tapasztalattal és fejlett technológiával rendelkezik, termékei között gömbgrafitos öntöttvas csövek, öntöttvas csövek (más néven SML csövek), csőszerelvények és csatlakozók stb. találhatók, amelyeket széles körben használnak az infrastruktúrában, az építőiparban, a vízellátásban, a szállodákban, a repülőtereken és az energiaiparban. Megbízható csővezeték-megoldásokat kínál számos nagyszabású projekthez.
Csővezeték gyártási folyamat
1.Nyersanyag-olvasztás
A nyersvas csövek és idomok gyártásának alapanyaga.
A kiegészítőkhöz 15-ös, a csövekhez pedig 20-as vas szükséges.
Az alábbi képen egy elektromos kemence látható, amely elektromos árammal hevíti a kenyérvasat olvadt vassá.
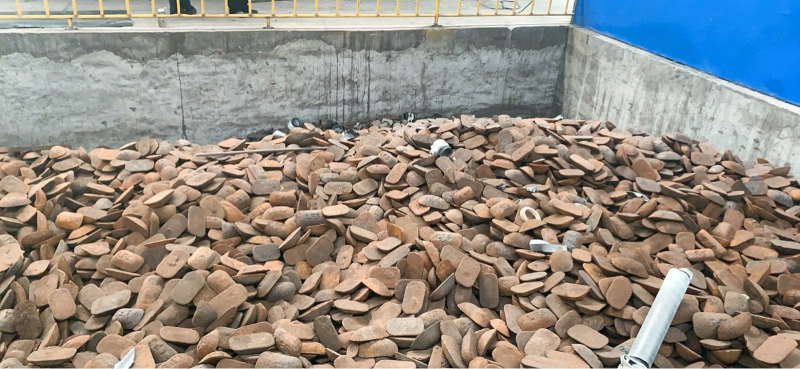
Nyersvas
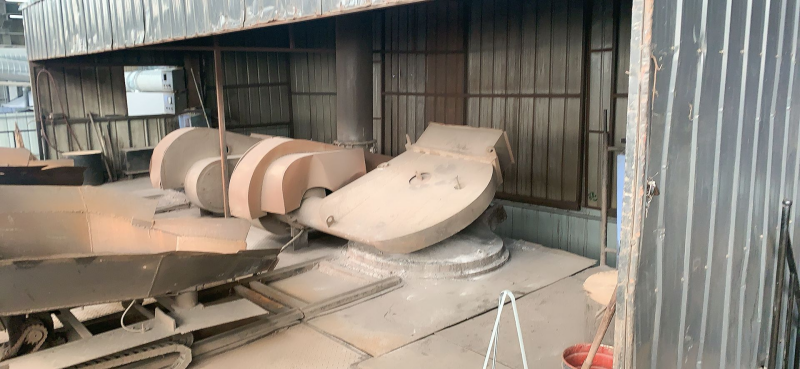
Elektromos kemence
2.Centrifugális öntés
Szükség szerint előre cserélje ki a centrifuga megfelelő átmérőjű csőformáját.
Az olvadt vasat belülről kifelé fecskendezik a nagy sebességű forgó centrifuga öntőformába az áramlási csatornán keresztül.
Az olvadt vas mennyiségét az öntött cső átmérője alapján számítják ki.
Miután a cső megformázódott és lehűlt, kihúzzák a csőformából, és a minőségellenőr ellenőrzi a megjelenését és leméri. A képzett szakemberek folytatják a további munkálatokat.
A cső formája nagyobb, mint 3 méter, ami kényelmes a fej vagy a farok egyenetlenül kialakított részeinek későbbi vágásához.
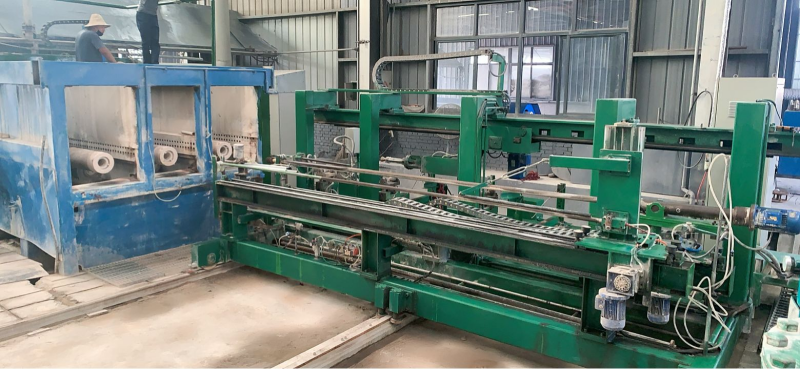
Centrifuga
3. Csővágás, -ellenőrzés és -polírozás
A megfelelő csövek kiválasztása után a munkások elvágják az egyenetlenül kialakított részeket a tetején és a végén, hogy a cső tényleges hossza 3 méter maradjon.
A vágás befejezése után újabb ellenőrzést végeznek, hogy kiválasszák az egyenetlen falvastagságú és ellipszis alakú csöveket az újraolvasztáshoz.
A polírozáshoz a cső belsejét és külsejét is polírozni kell, hogy a belső és külső felületek simaak és kényelmesek legyenek a későbbi festéshez.
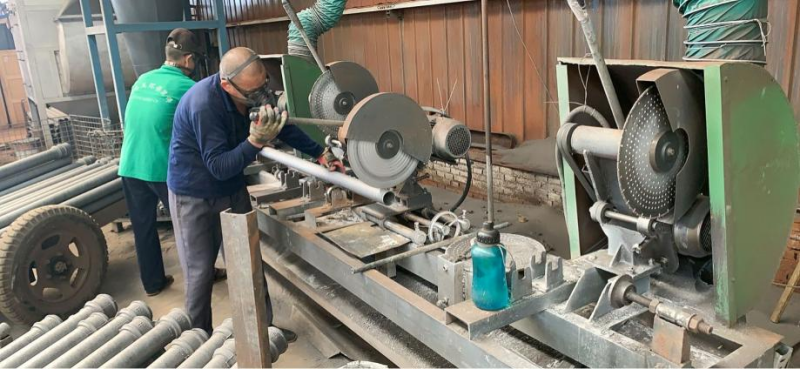
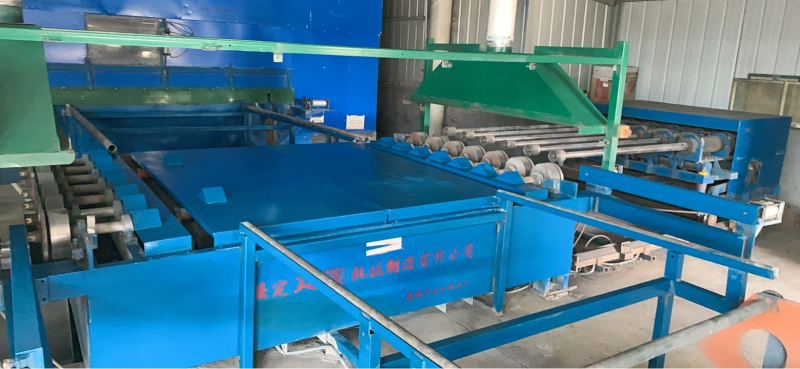
Csiszológép
4. Belső és külső permetezés
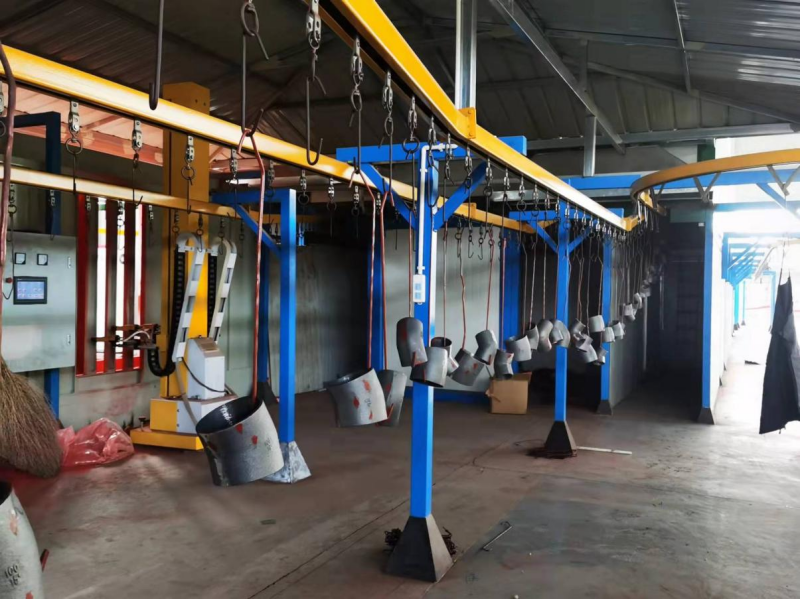
A polírozott cső belső falát különösen simának és tisztának kell tartani. Szárítás és melegítés után a belső falat korróziógátlóval kezelik, azaz sárga epoxi festékkel permetezik.
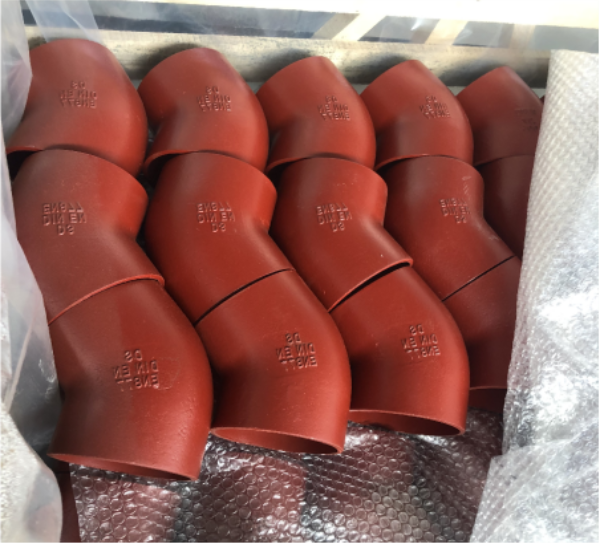
Ugyanezt a műveletet kívül is elvégzik, vörösesbarna epoxi festékkel lefújva.
A gyár rendszeresen mintavételezi és szúrópróbaszerűen ellenőrzi a termékek egy tételét, hogy biztosítsa, hogy a termék tulajdonságai megfeleljenek az EN877 szabvány követelményeinek.
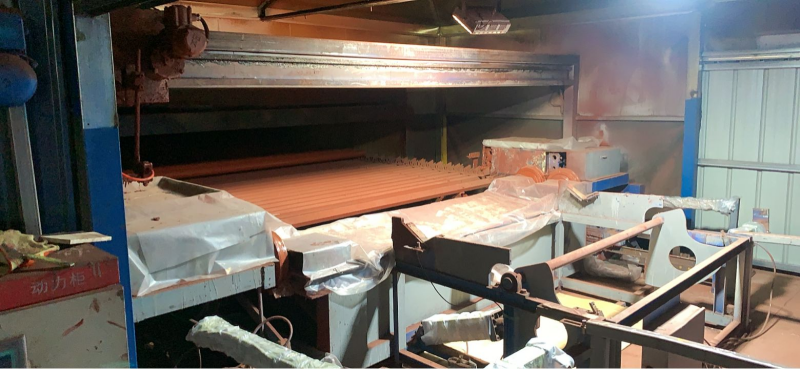
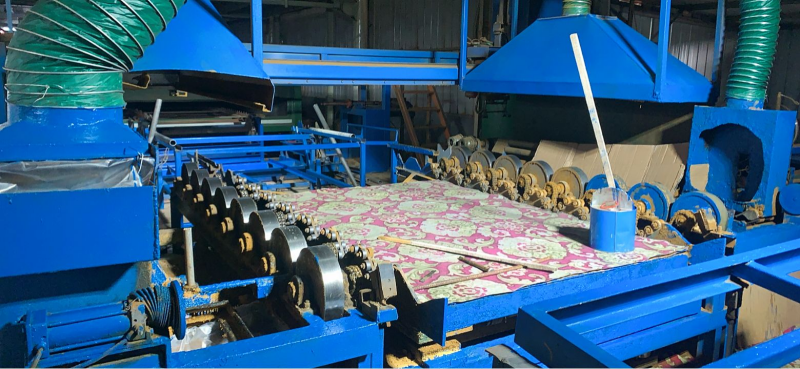
5. Szárítás, vágás, permetezés, csomagolás
A festék belső és külső permetezése után a csövet megszárítják, hogy biztosítsák a festék tapadását.
Száradás után a munkások megjavítják a cső festékét, különösen a két végét, hogy biztosítsák a festék fedését és szépségét.
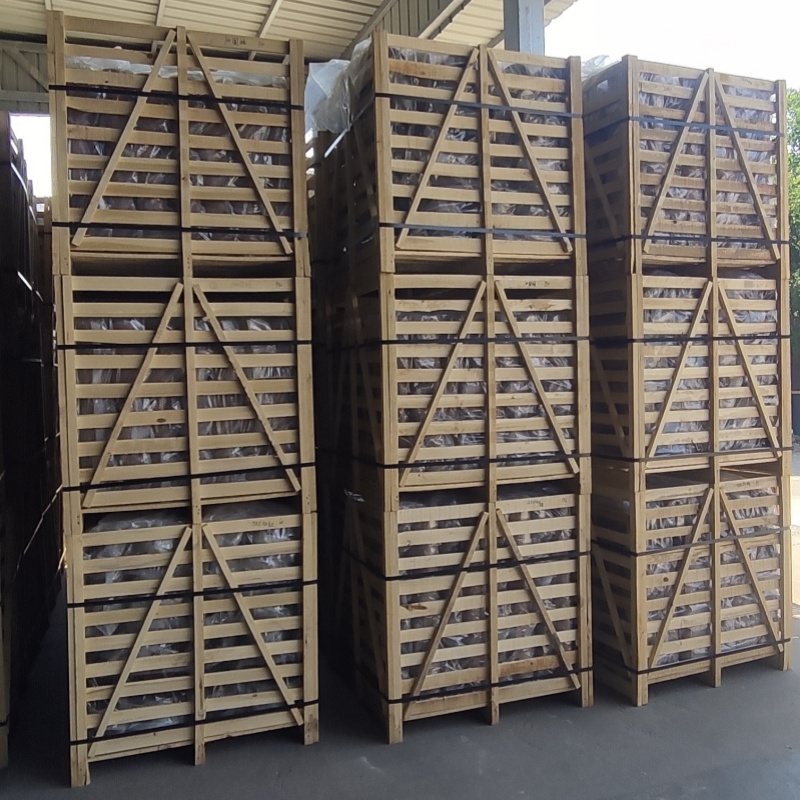
Végül a csövet a vevő védjegyével fújják le, és a vevő szokásainak megfelelően csomagolják.
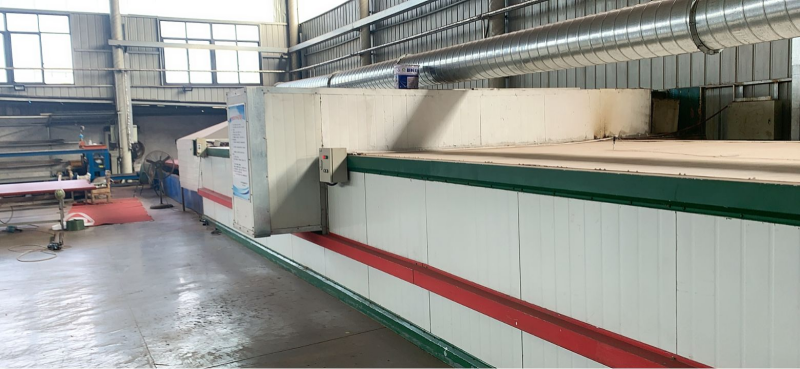
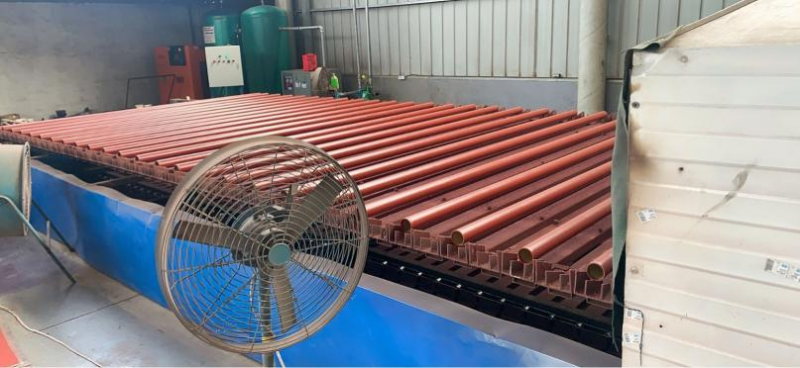
Szárítógép
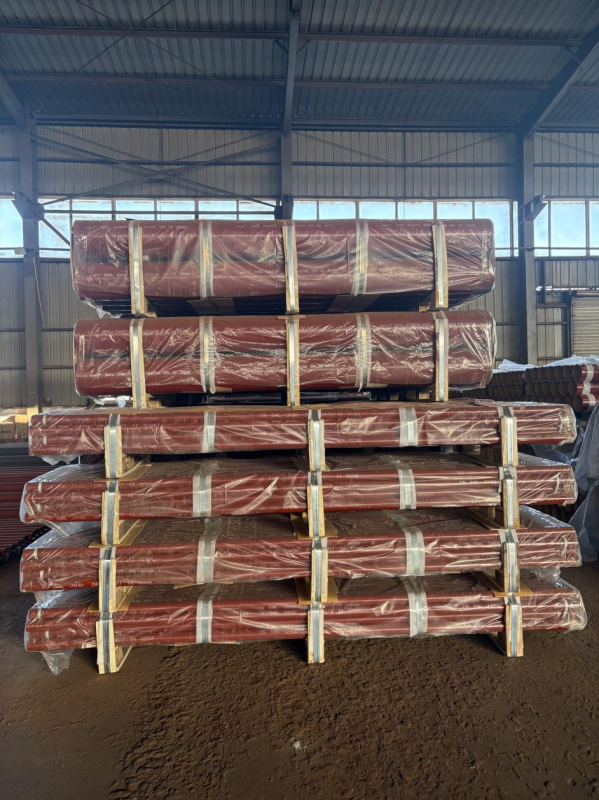
Kiegészítők gyártási folyamata
1. Forma előkészítése
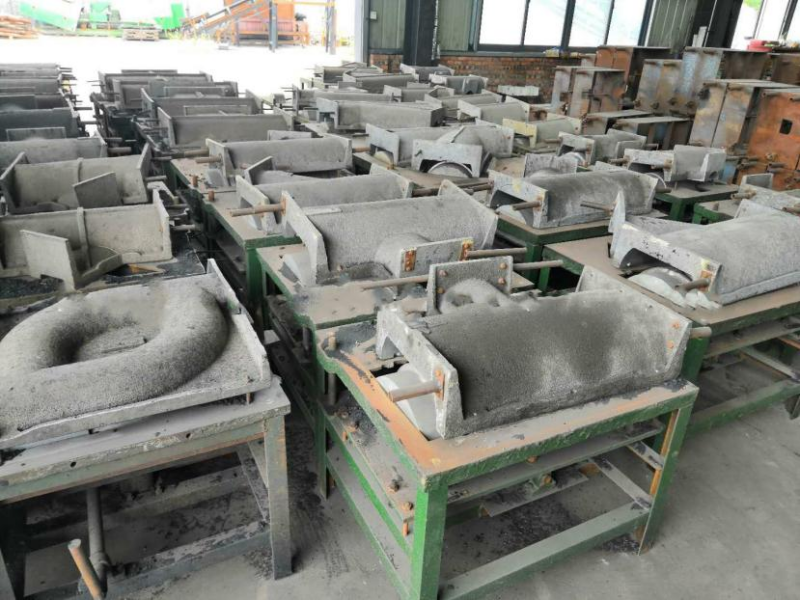
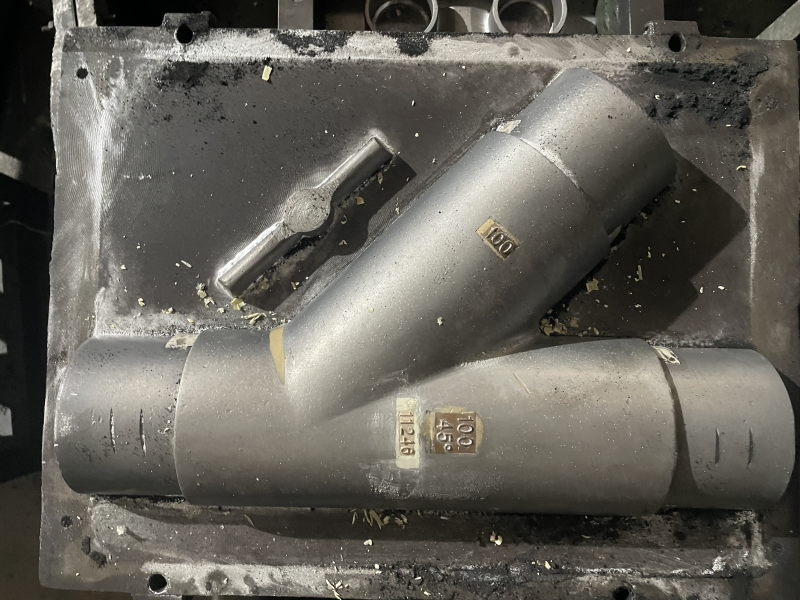
A DINSEN jelenleg mindenféle modellből és specifikációból rendelkezik öntőformákkal. Minden alkalommal, amikor a gyár megkezdi a gyártást, meg kell változtatni az öntvény és a gyártási számot a formában, majd a munkások a forma beszerzése után elkezdhetik a termelést.
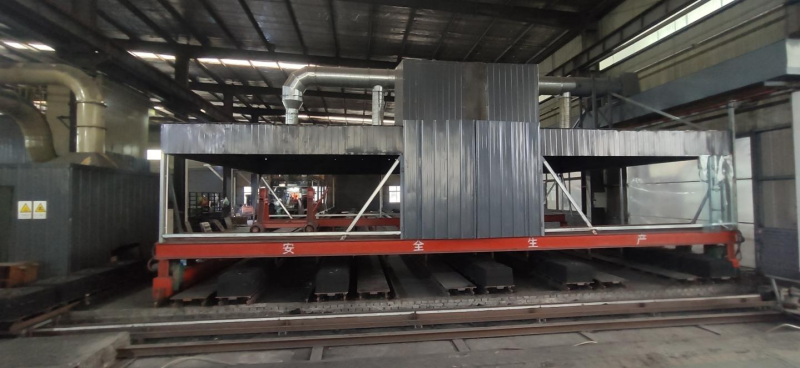
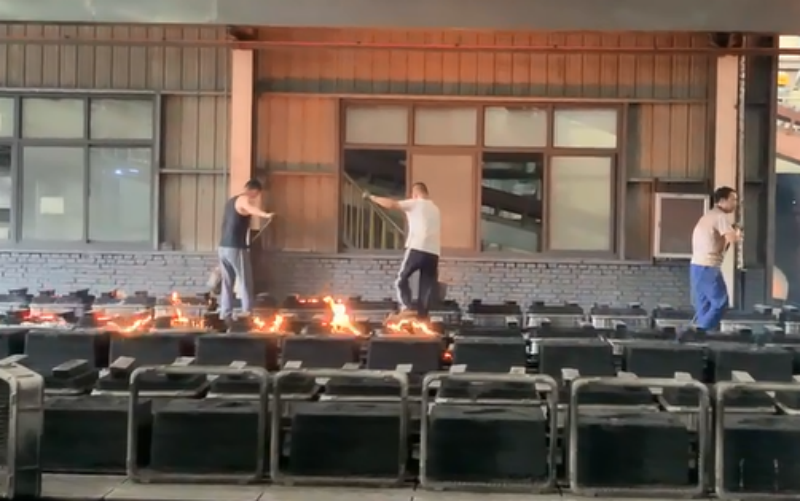
2. Kézi öntés, Automatizált csőgyártó sor
A munkások a felső és az alsó formát a lapos lapra helyezik, ráteszik a homokozót, megtöltik homokkal, tömörítik és simára kaparják. Ezután összeillesztik és rögzítik a felső és az alsó formát, majd az olvadt vas kiöntése után egy menetben megformálják azokat.
Minden munkás átlagosan napi 300 kg csőszerelvényt tud előállítani, mivel a gyakori formacserék nemcsak a gyár termelési ütemtervét befolyásolják, hanem közvetlenül a munkások teljesítményét is.
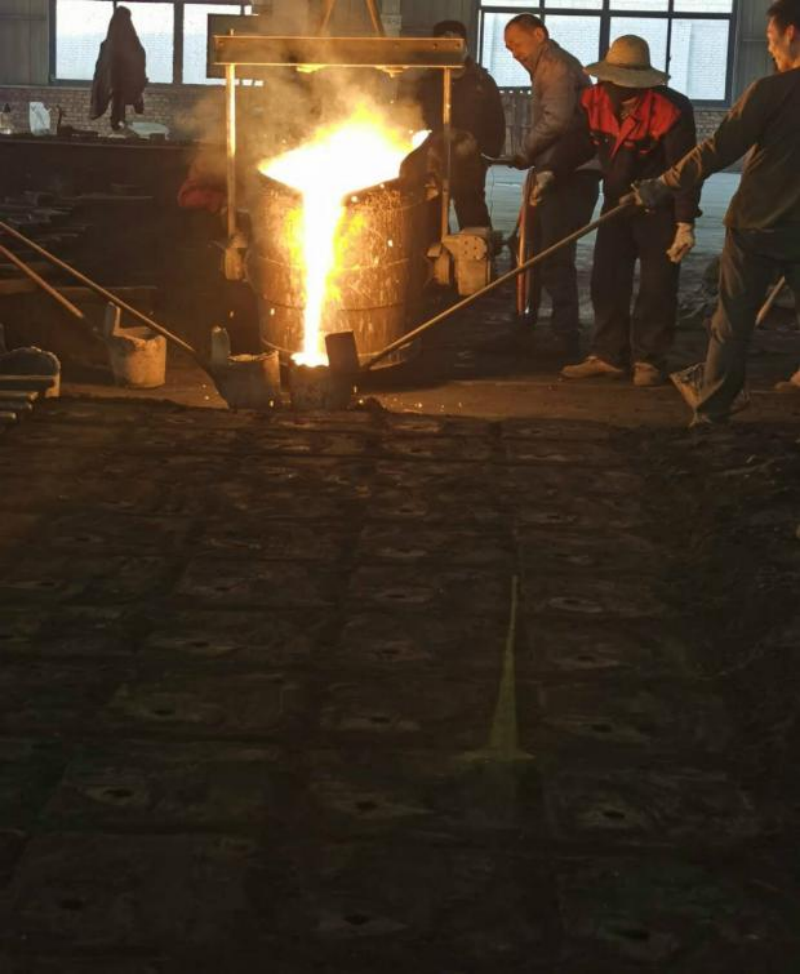
Automatizált csőgyártó sor, kézi öntés
A hagyományos kézi homoköntési eljárással összehasonlítva legnagyobb jellemzője, hogy minimalizálja a munkaerő- és anyagi erőforrások fogyasztását, és maximalizálja a termelési hatékonyságot, biztosítva, hogy a termékminőség megfeleljen a szabványoknak és a specifikációknak, ami jelentősen javíthatja a termelési hatékonyságot és lerövidítheti a termékgyártási ciklust.
3. Kézi csiszolás
Az alkatrészek külső méreteinek biztosítása érdekében a munkásoknak csiszolással el kell távolítaniuk a felületről a sorjákat, emelőket, sorjákat, sorjákat és a formázóhomokot. A nem megfelelő öntés, kulcslyukak vagy homoktisztítás okozta húshiányt is ki kell javítani. A további fröccsöntés előtt gondoskodni kell arról, hogy az öntvény felületén lévő szennyeződések tiszták és polírozottak legyenek.
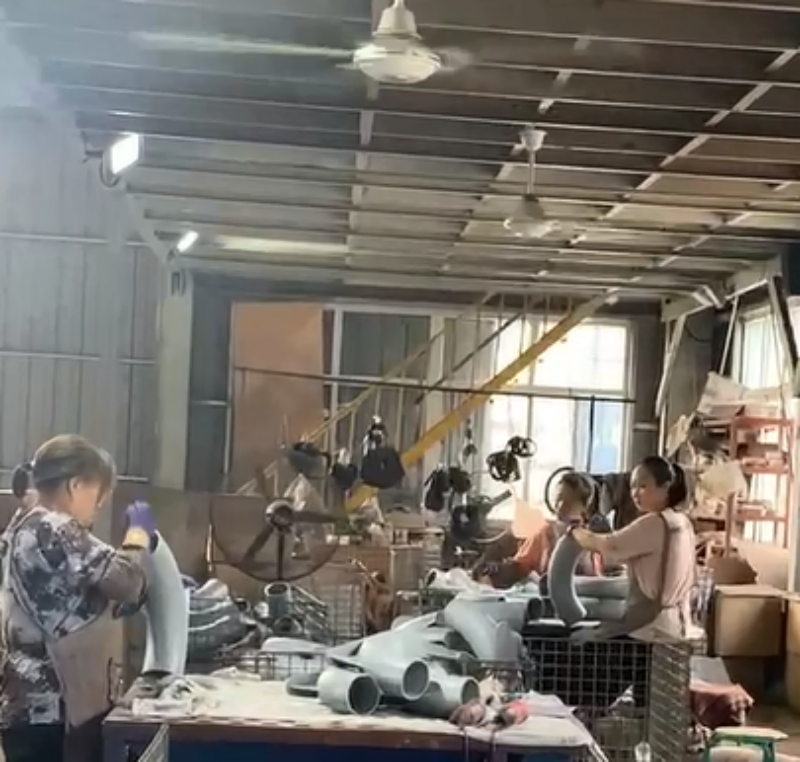
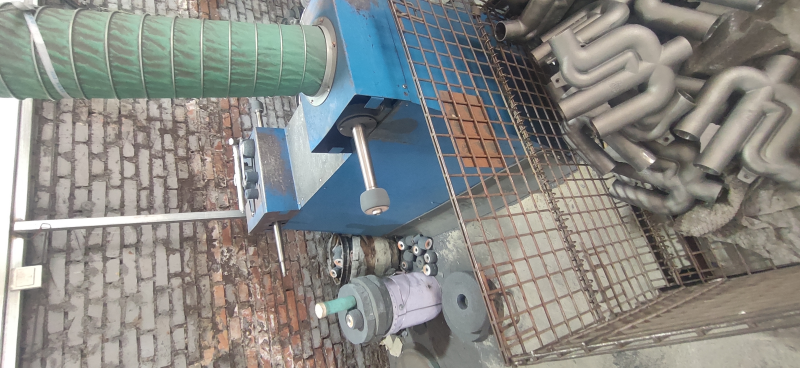
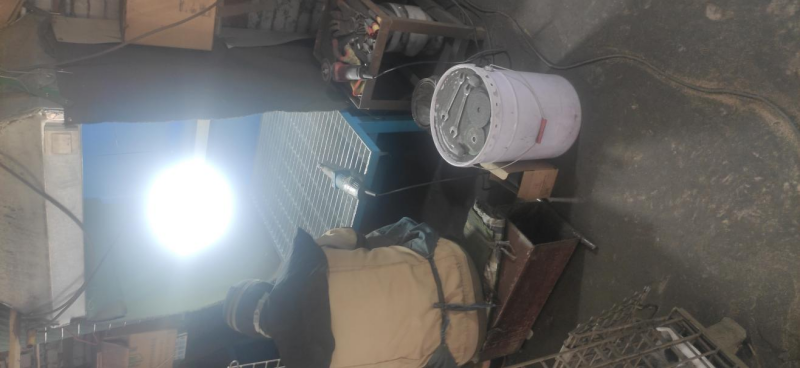
4. Külső falak polírozása,Belső falcsiszolás,Finomőrlés
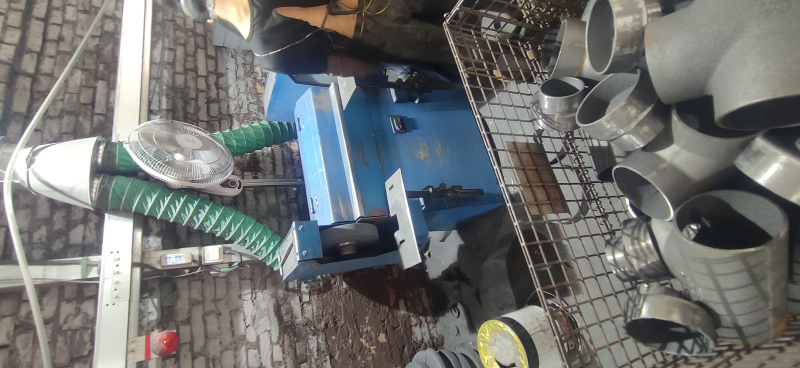
5. Festés, porfestés, csomagolás
Festékbemártás: A csőszerelvényeket 70-80 ℃-ra kell előmelegíteni, majd epoxi festékkel lefújni.
Porszórás: Az epoxi por szórása előtt elő kell melegíteni a csőszerelvényeket 180-200 ℃-ra.