DINSEN Metalelkötelezett a fémfeldolgozás és a rozsdamentes acéltermékek iránt. Jártas a különféle fémfeldolgozási folyamatokban, és figyelemre méltó eredményeket ért el a rozsdamentes acél rögzítőelemek, bilincsek, kötések, csatlakozók, csövek és idomok stb. kutatás-fejlesztésében és gyártásában. Kiváló minőségű és változatos fémtermékeket hoz piacra, és jó hírnevet szerzett az iparágban kiváló termékminőségével és kiváló kivitelezésével.
Fémmegmunkálás, példaként a bilincstermékeket
1. Nyersanyag
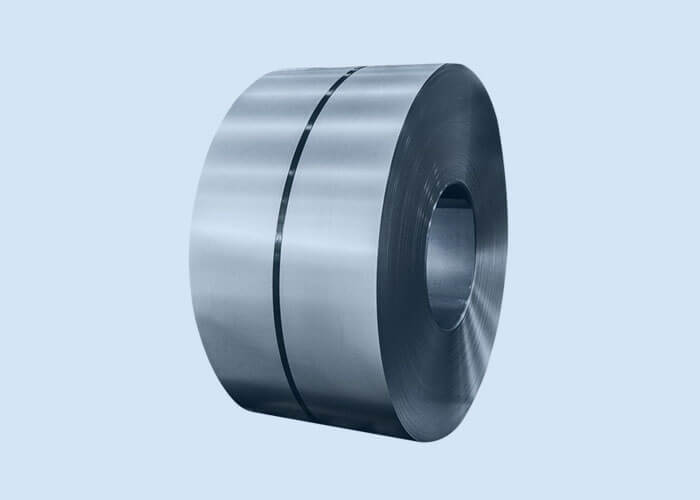
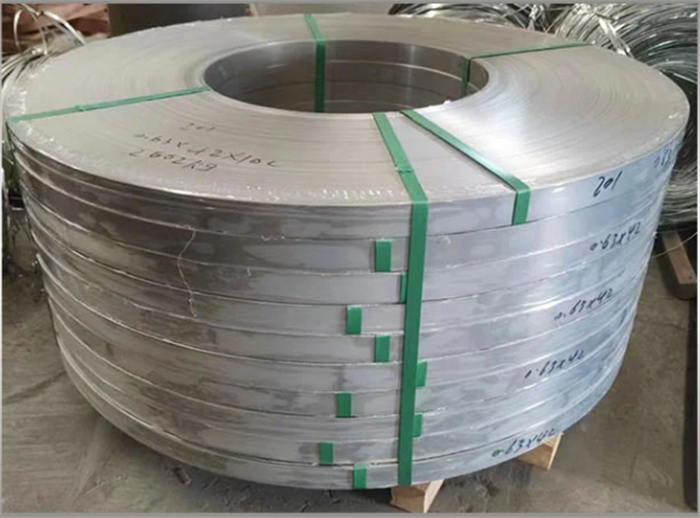
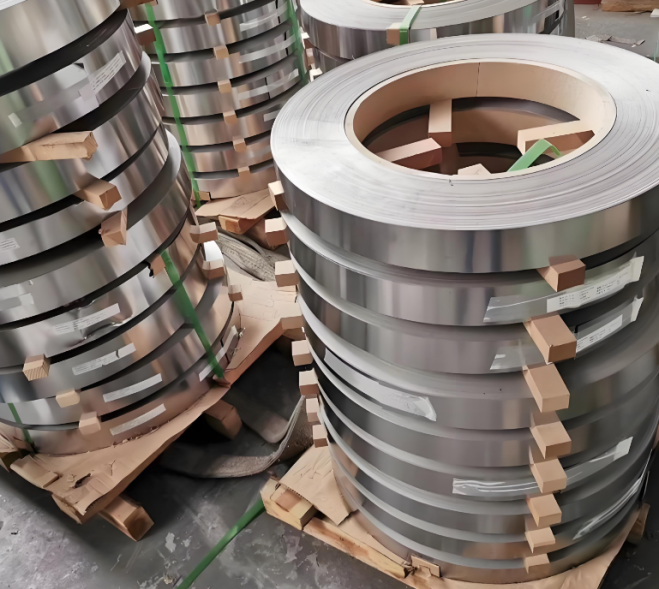
Nyersanyag-kiválasztás: Gyakori anyagok a rozsdamentes acél (például 304, 316), a szénacél (Q235) vagy a horganyzott acélszalag, amelyeket a korrózióállóság, a szilárdság és a költségkövetelmények szerint lehet kiválasztani.
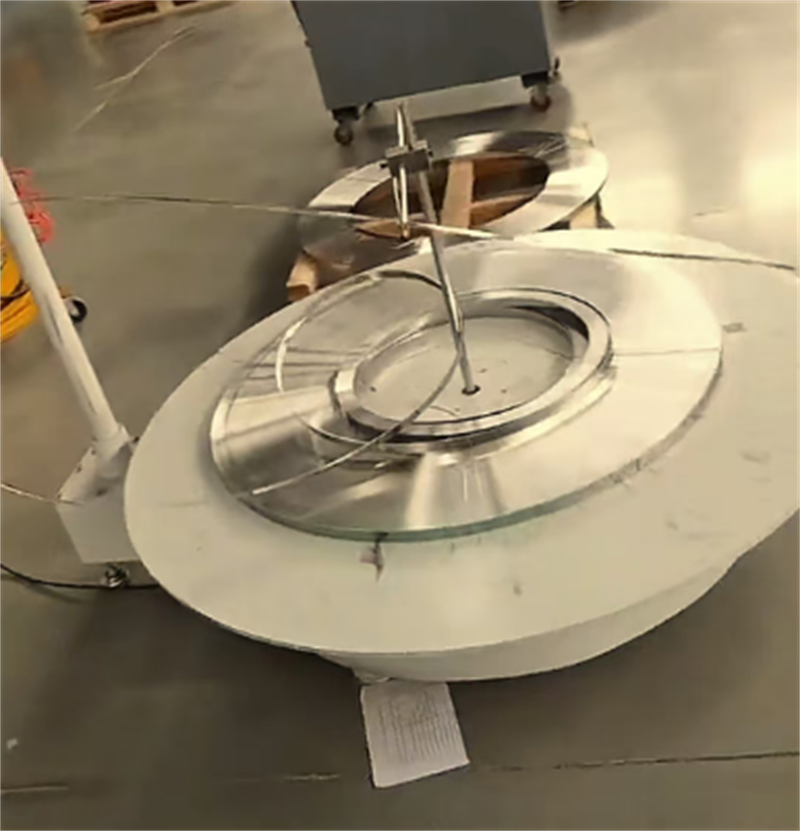
Acélszalag hasítása: A nagy acélszalagot egy hasítógép vágja a kívánt szélességre (például 10 mm, 12 mm) a méretpontosság és az él síkjának biztosítása érdekében.
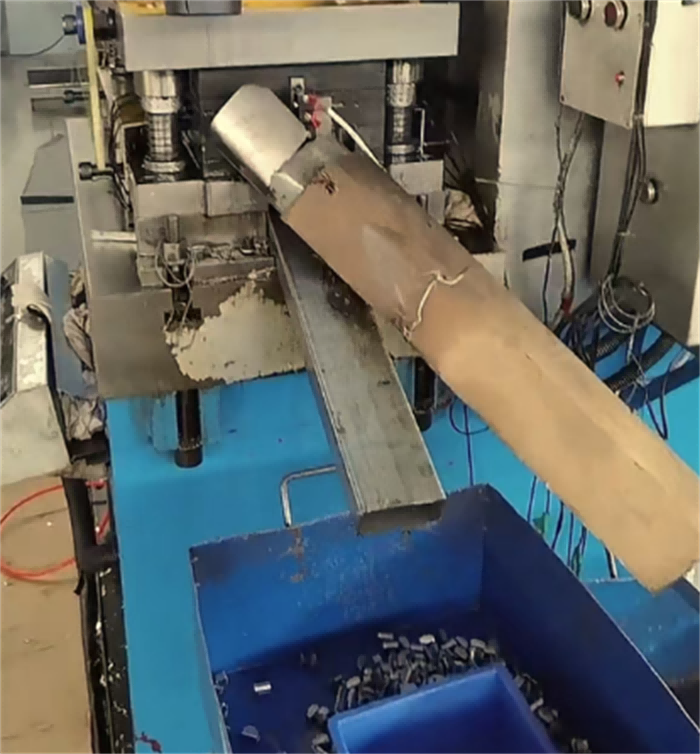
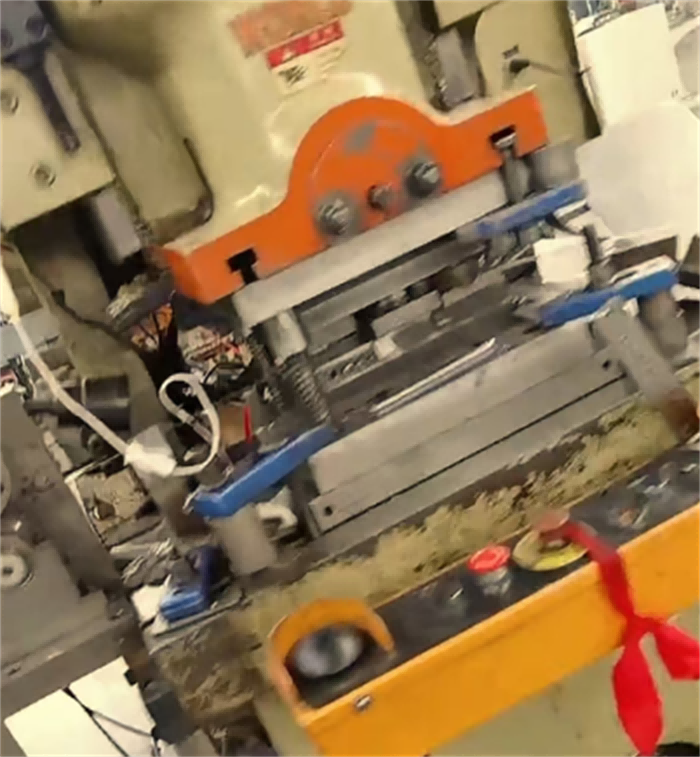
2. Bélyegzés
Bélyegző szerszám kialakítása: A szerszámot a torokszorító típusa (például féregtípus, csavartípus) szerint kell megtervezni a torokszorító testének (acélöv), a reteszelőfülnek, a menetes furatnak és egyéb szerkezeteknek a kilyukasztásához.
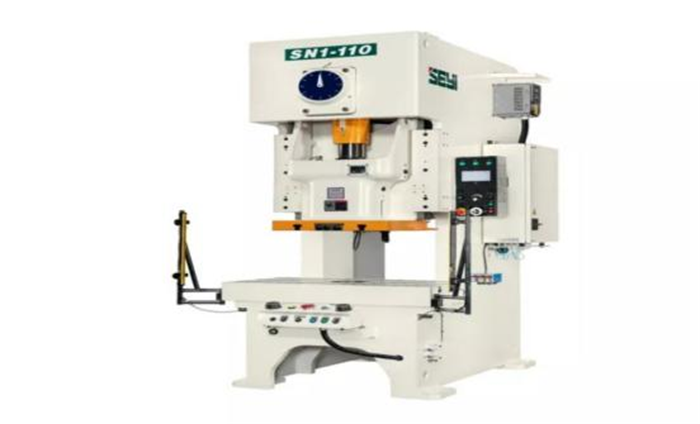
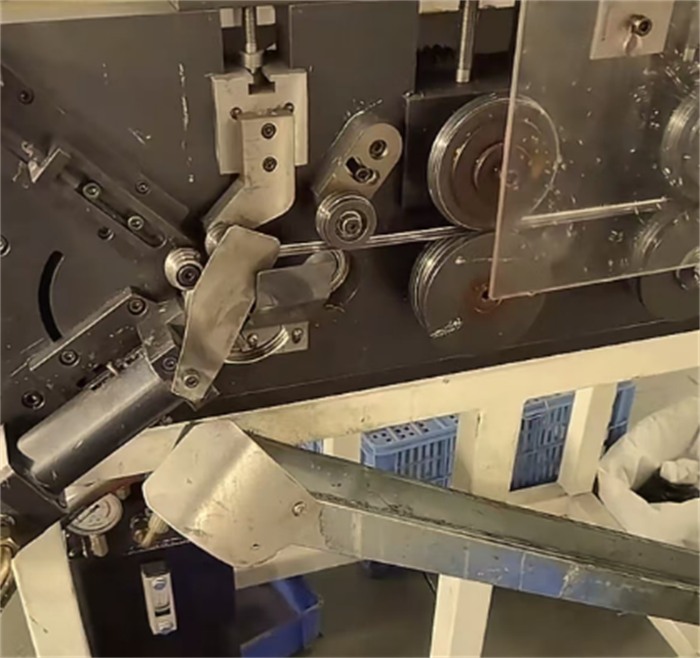
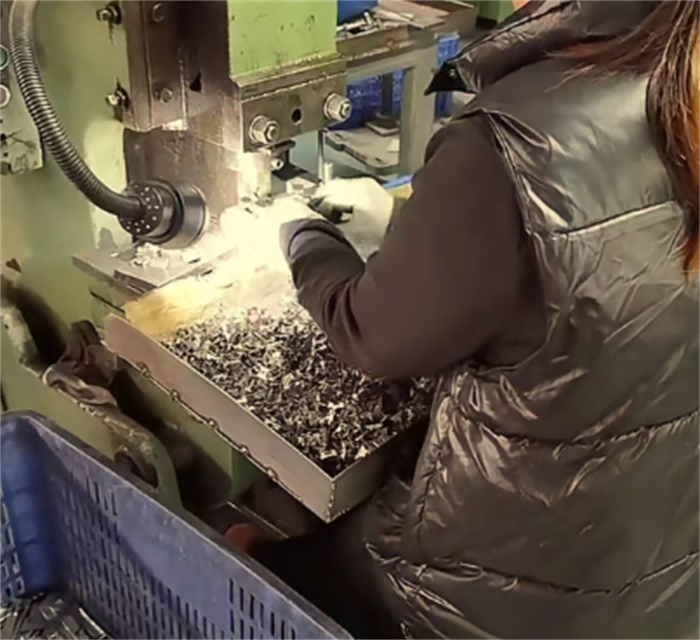
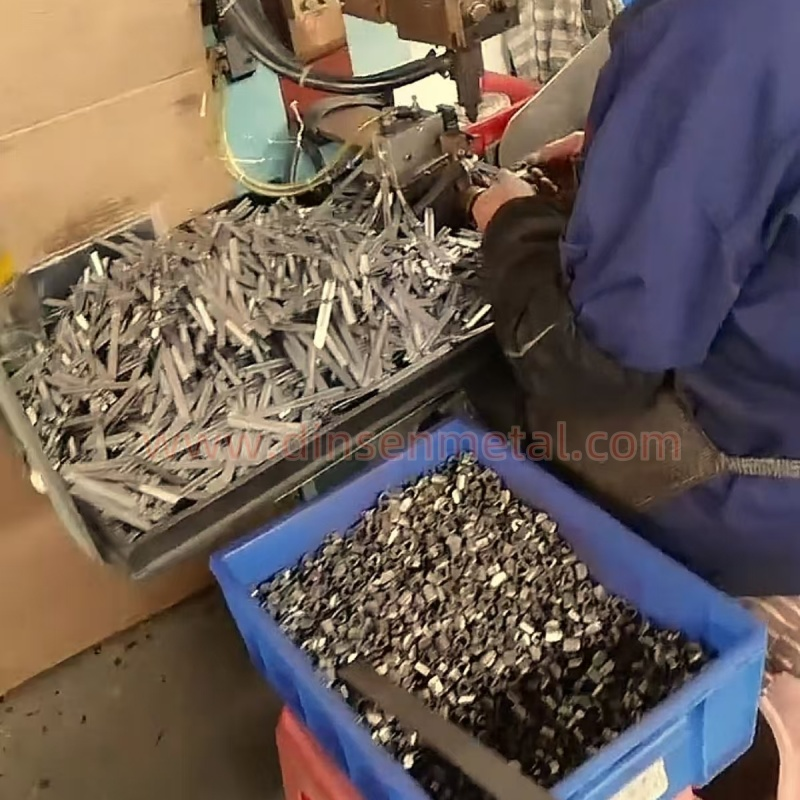
Acélszalag sajtolása: Lyukasztóprés és folyamatos szerszám segítségével sajtolja az acélszalagot fogazott mintázatú gyűrűs szalaggá (a súrlódás fokozása érdekében), és készítse el a reteszelő mechanizmust (például csigahajtás hornyai vagy csavarfuratok).
3. Hegesztés
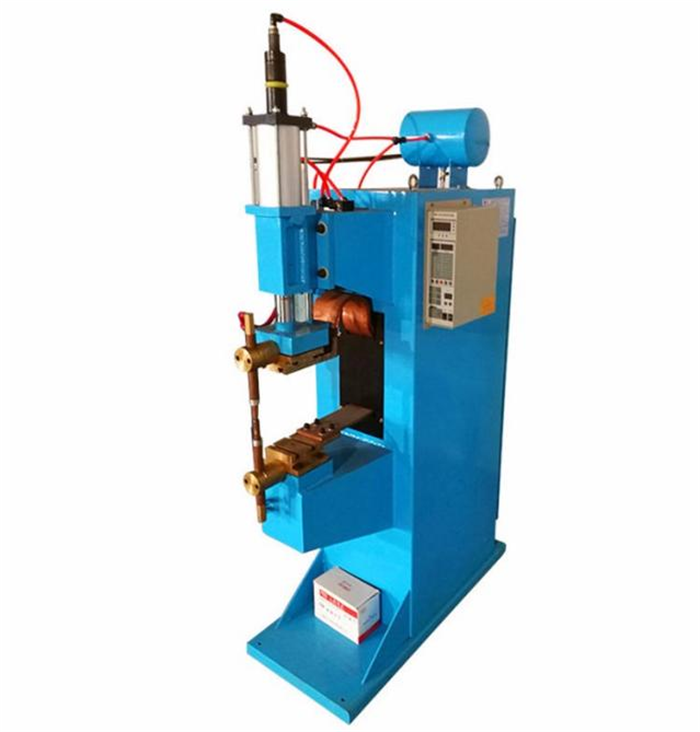
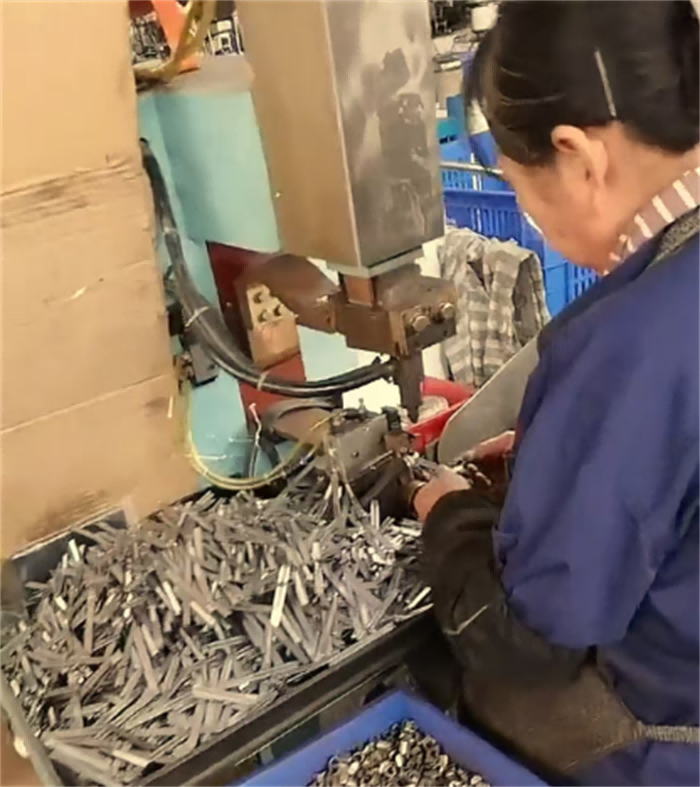
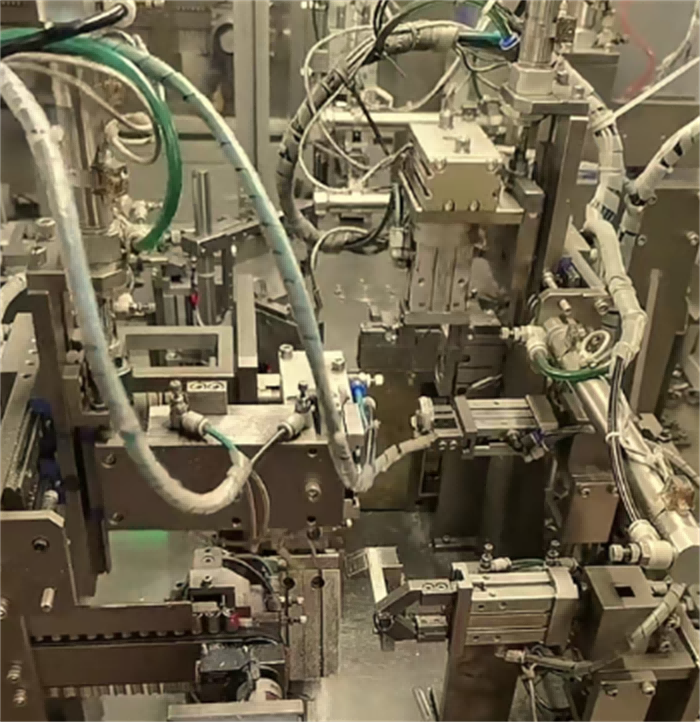
Ponthegesztés/lézerhegesztés: A rögzítő mechanizmust (például csigafészket, csavaralapot) hegesztéssel és rögzítéssel rögzítik az acélszalaghoz, hogy biztosítsák a hegesztés szilárdságát és sorjamentességét.
Automatizált hegesztés: A nagy pontosságú torokszorítókat robotlézerrel hegesztik a hatékonyság és az állandóság javítása érdekében.
4. Felületkezelés
Galvanizálás/szórás: A szénacél anyagokat a rozsda megelőzése érdekében kezelni kell, például cinkbevonattal (fehér cink, színes cink), nikkelbevonattal vagy epoxigyanta-szórással.
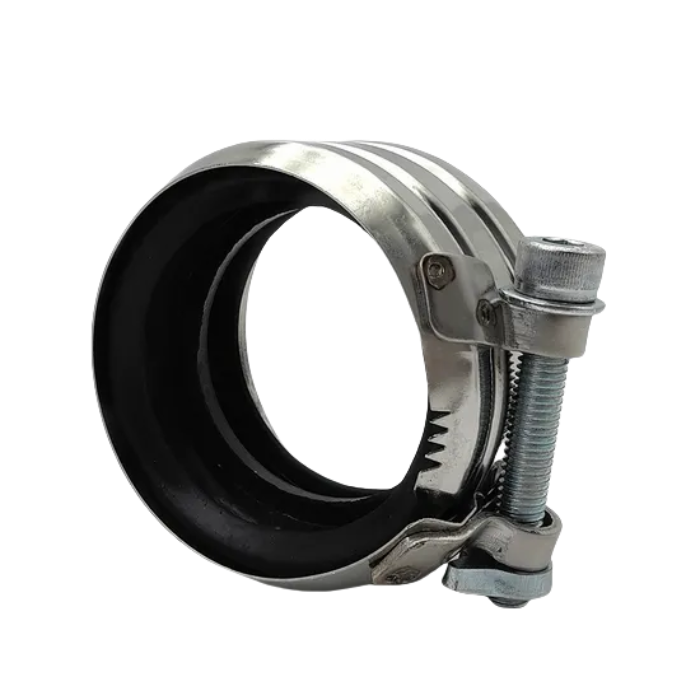
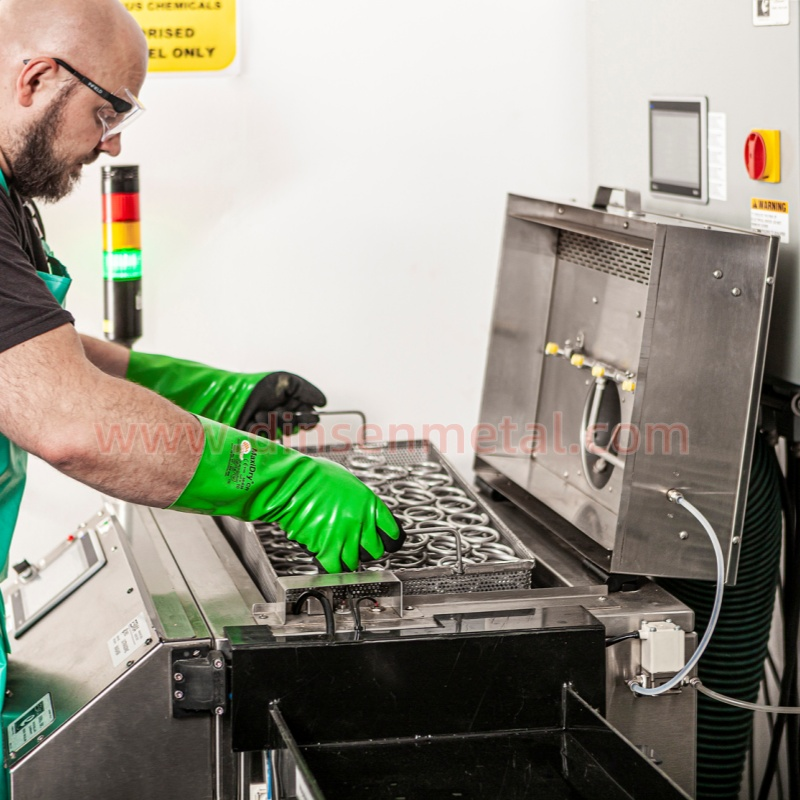
Passziválás: A rozsdamentes acél tömlőbilincseket pácolással passziválják a korrózióállóság fokozása érdekében.
Passzivációs kezelés
5. Összeszerelés és rögzítés
Csigahajtómű-szorító: szerelje be a csigahajtómű-szerelvényt, rögzítse a csigafészket szegecseléssel vagy hegesztéssel a sima forgás biztosítása érdekében.
Csavaros torokszorító: fúrjon és menetesítsen lyukakat az acélszalag mindkét végén, szereljen be csavarokat és anyákat, és kalibrálja a menetillesztési pontosságot.
6. Minőségellenőrzés
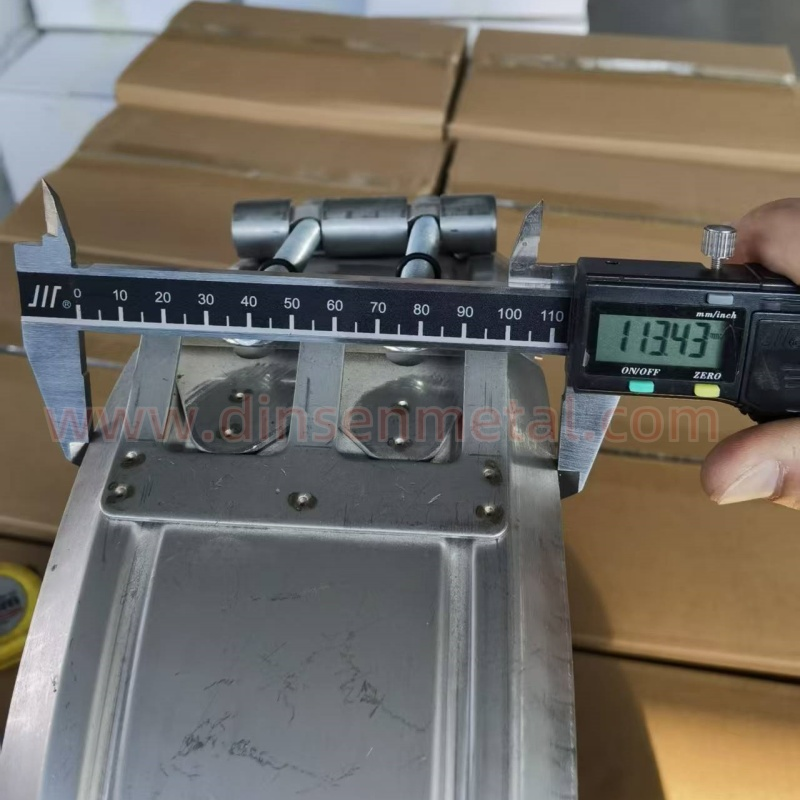
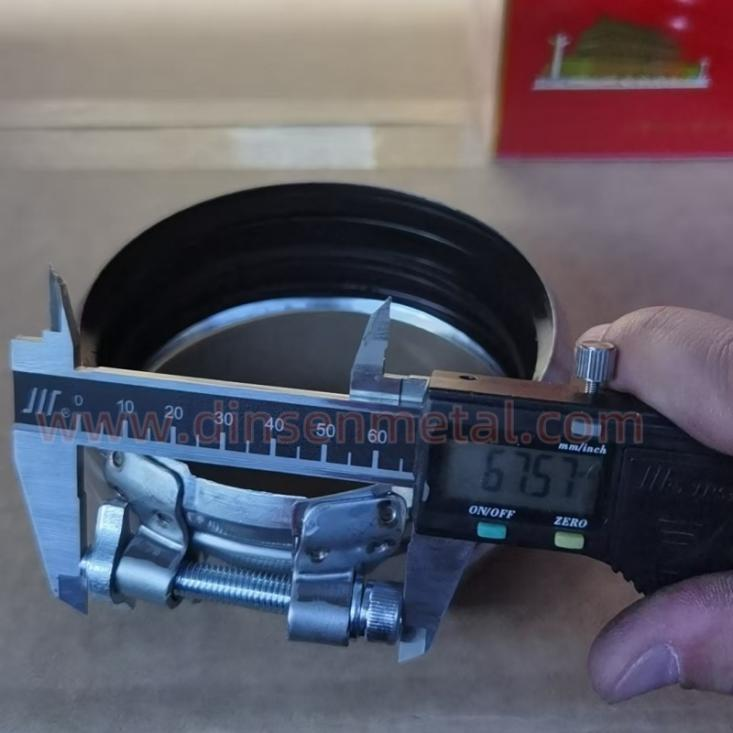
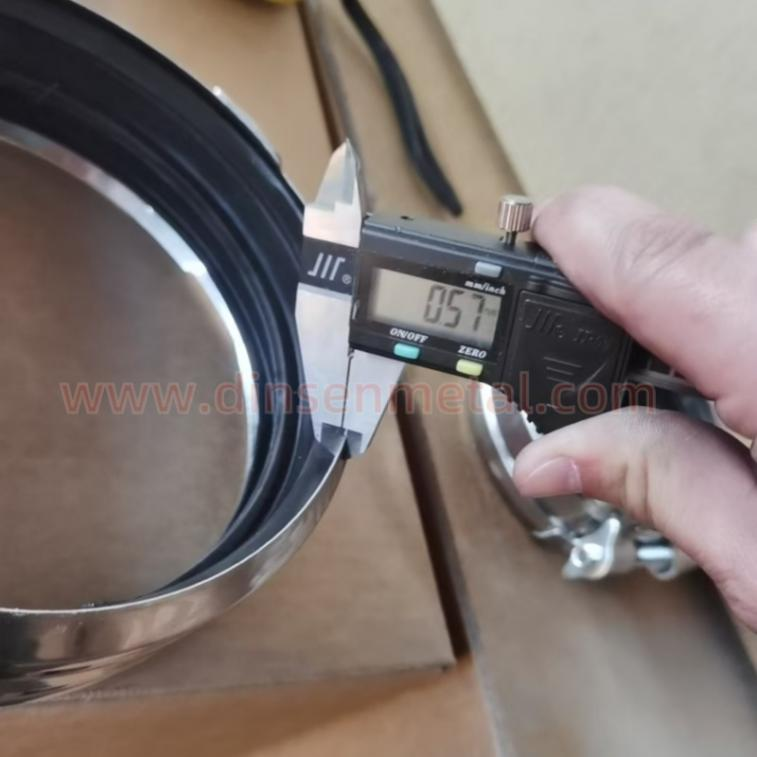
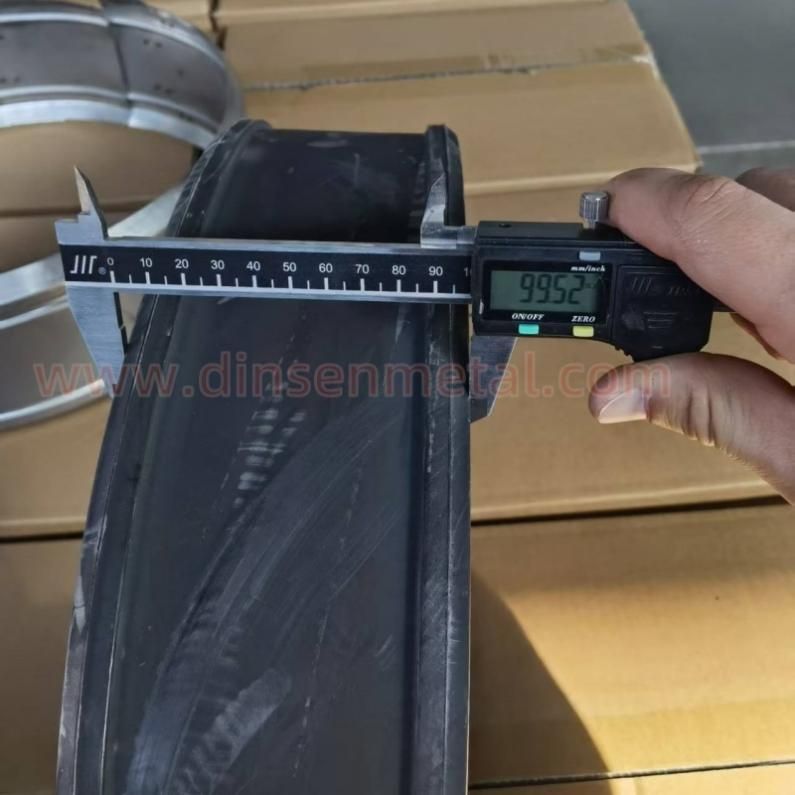
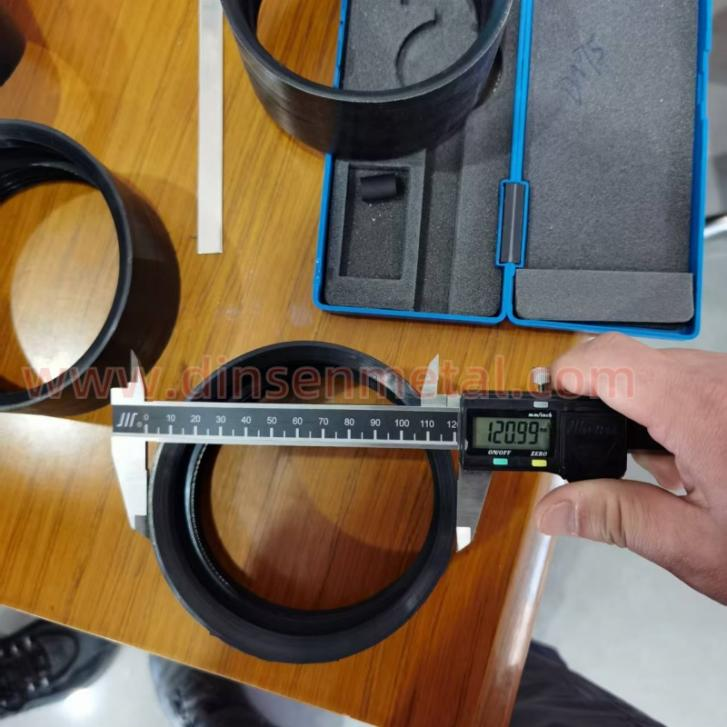
Méretmérés: Tolómérővel és projektorok segítségével mérje meg a torokszorító belső átmérőjét, az acélszalag vastagságát és a reteszelő mechanizmus helyzetét.
Szilárdsági vizsgálat: Szakítóvizsgáló géppel tesztelje a torokszorító szorítóerejét (például szakítószilárdság ≥500MPa) és a reteszelő mechanizmus tartósságát.
Korrózióállósági vizsgálat: Sópermet-teszt (például 48-96 óra) a bevonat vagy a passzivációs hatás ellenőrzésére
7. Csomagolás
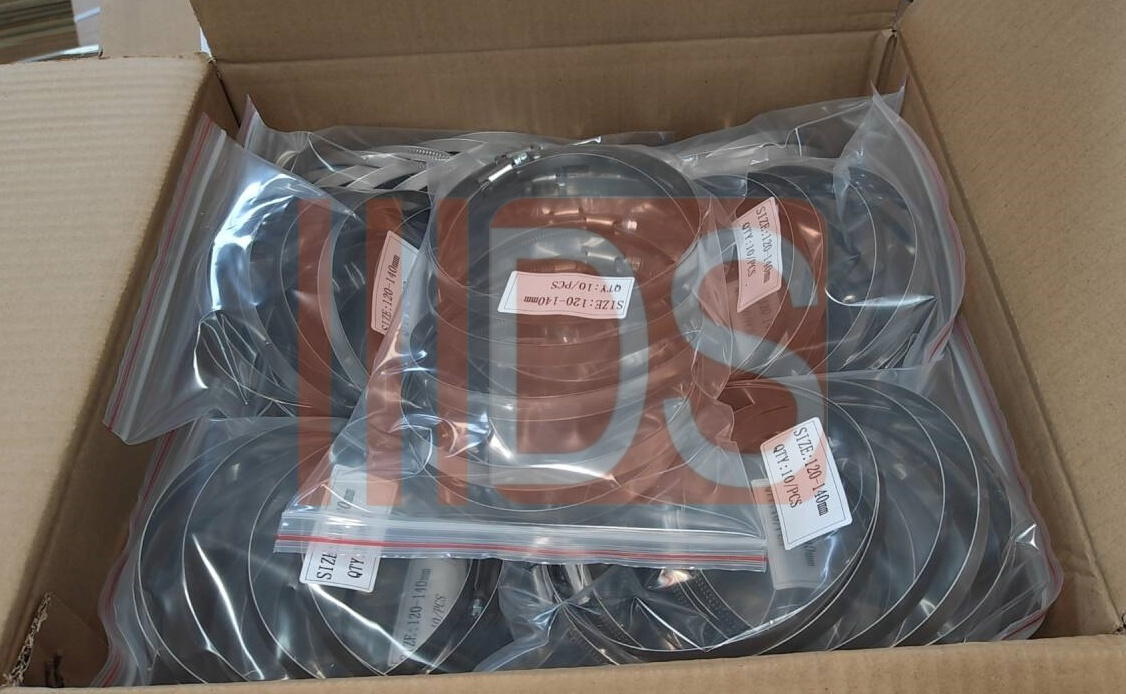
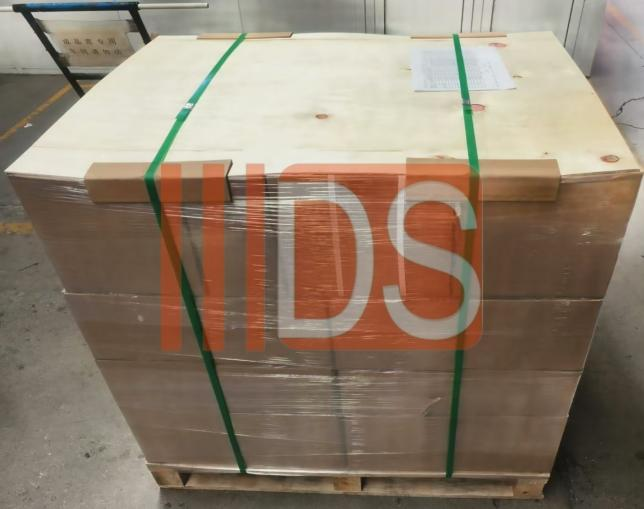
Kartoncsomagolás vagy műanyag lezárt zacskó a rozsda megelőzésére szállítás és tárolás közben.
Osztályozás és azonosítás: Csomagolja be specifikáció és anyag szerint, és jelölje meg a modellt, a tételt és a gyártási dátumot.