
Az infrastruktúra és a folyékony szállítórendszerek középpontjában a gömbgrafitos öntöttvas csővezeték minden szakasza nemcsak vizet és gázt szállít, hanem a városi fejlődés és a polgárok jólétének lüktetését is. Itt a minőség több mint üres beszéd; ez egy hit és elkötelezettség, amely az acél minden négyzetcentiméterébe bele van szövve, és minden folyamatba beépül.DINSEN, teljes mértékben tudatában ennek a kulcsfontosságú felelősségnek, a minőség iránti rendíthetetlen törekvését az ISO2531 nemzetközi szabvány teljes betartásával és túlszárnyalásával testesíti meg, a minőségellenőrzés szigorú szimfóniáját demonstrálva.ISO2531 gömbgrafitos öntöttvas csövek.
A szabvány meghatározza a vízszállításhoz (például ivóvíz, öntözővíz stb.) használt gömbgrafitos öntöttvas csövek, idomok, tartozékok és azok csatlakozófelületeinek műszaki követelményeit, vizsgálati módszereit és minőségellenőrzését.
1. Gömbgrafitos öntöttvas csőDE
A foglalat külső átmérőjét a kerület mérőszalaggal történő megmérésével lehet meghatározni. Alternatív megoldásként két mérést kell végezni tolómérővel a keresztmetszet merőleges pontjain.Az ovalitás képlete: Ovalitás = (A1-A2)/(A1+A2).
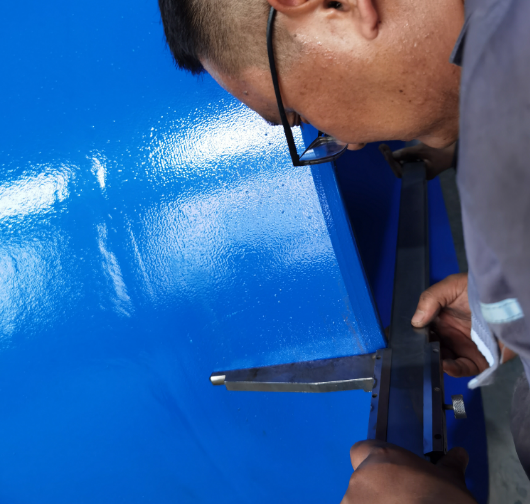
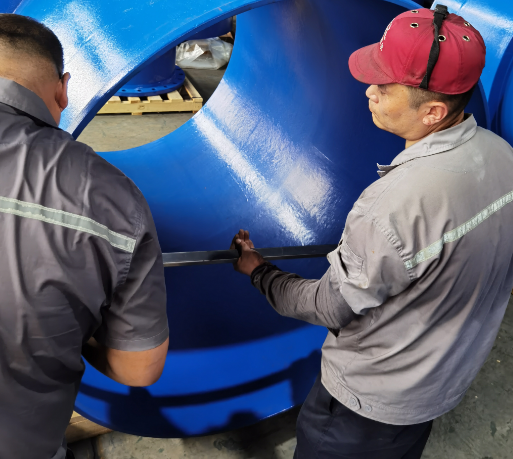
2.Gömbgrafitos öntöttvas csőID
A centrifugális öntöttvas cső belső átmérője megközelítőleg megegyezik a névleges átmérőjével, a DN értékkel, milliméterben megadva.
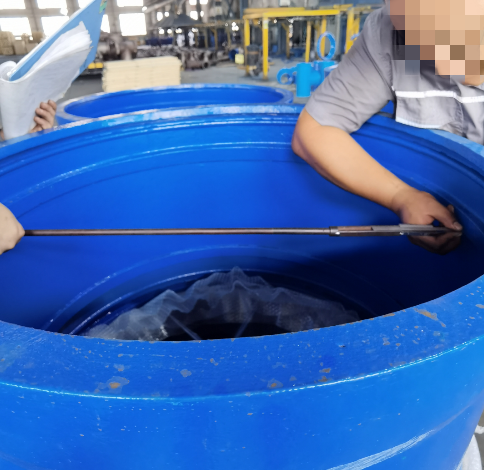
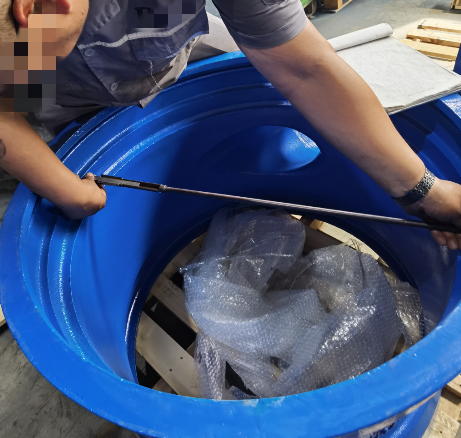
3. Gömbgrafitos öntöttvas csőFalvastagság
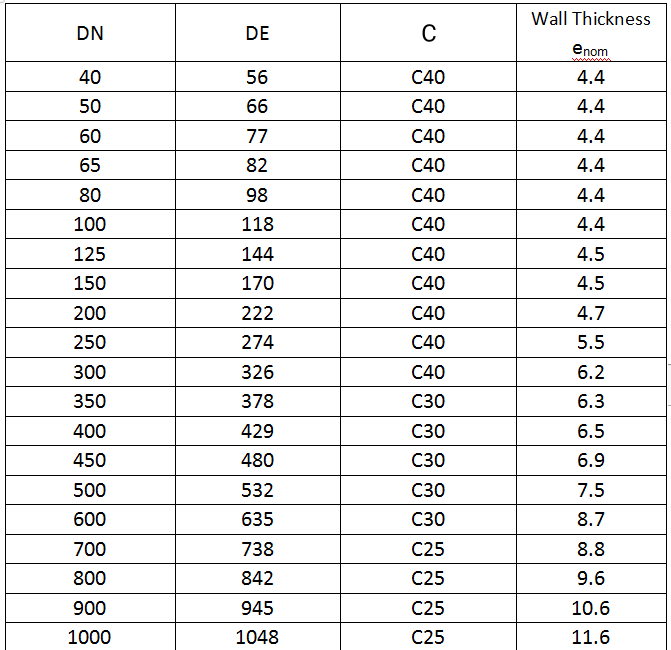
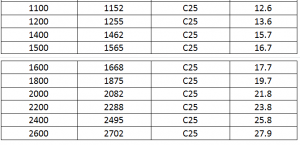
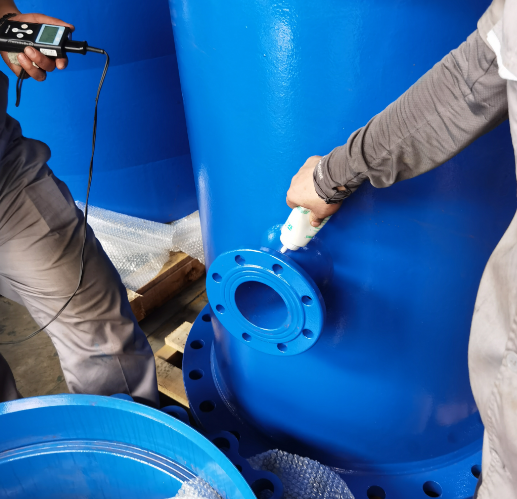
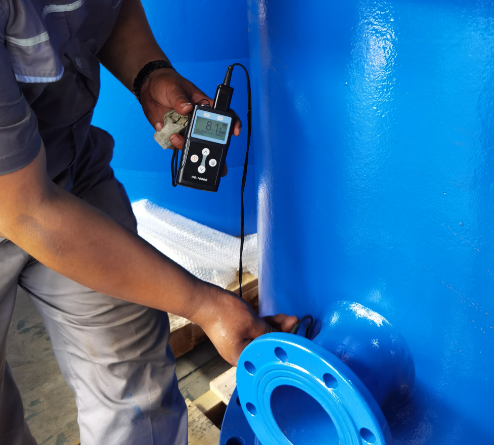
Használjon ultrahangos vastagságmérőt némi összekötő anyaggal a mérendő helyre ragasztva. A műszer pontossága 0,1 mm. A mérési pozíció legalább két egymással szemben lévő pont a termék mindkét végén. A mérési eredmények a következő táblázatnak felelnek meg:
4. Gömbgrafitos öntöttvas cső hossza
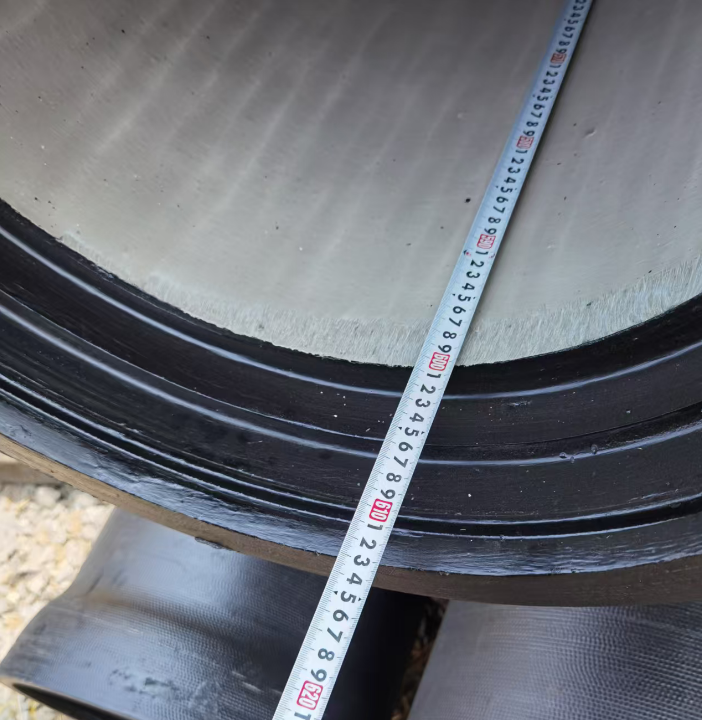
5. Ellipticitás
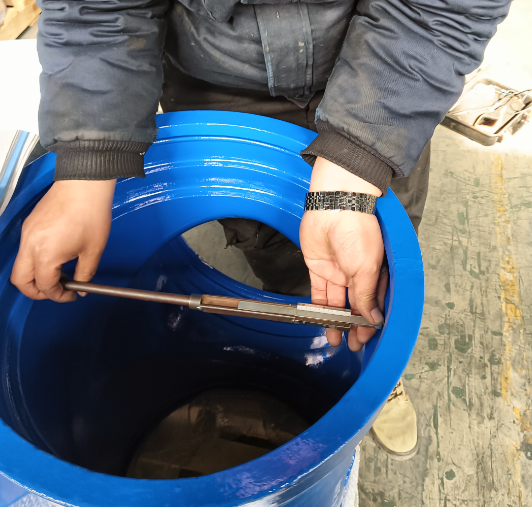
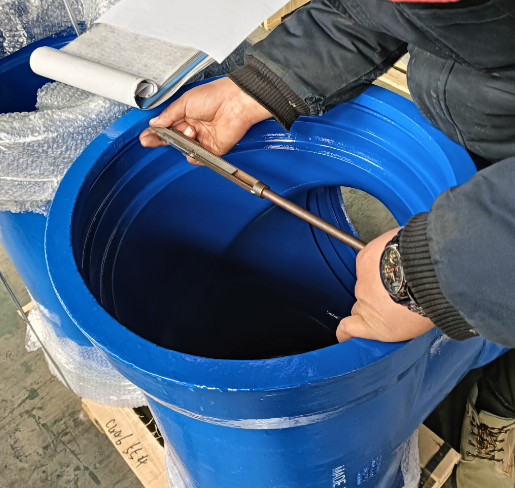
Az öntött cső keresztmetszetének körkörös eltérése.
Ovalitás = 100 x (A1-A2) / (A1+A2)
A1: maximum A2: Mini
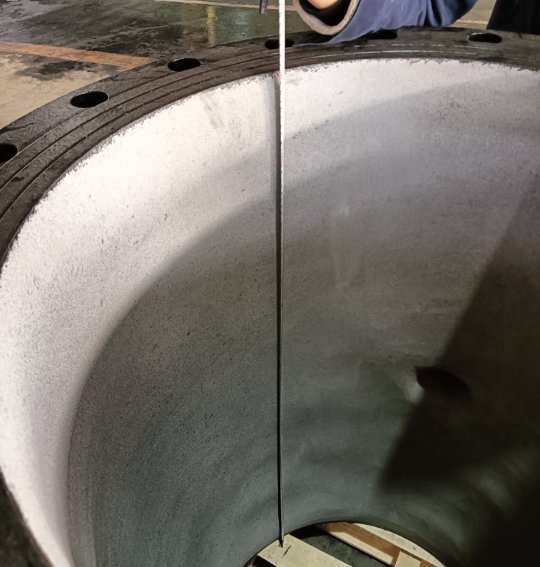
6. Egyenesség
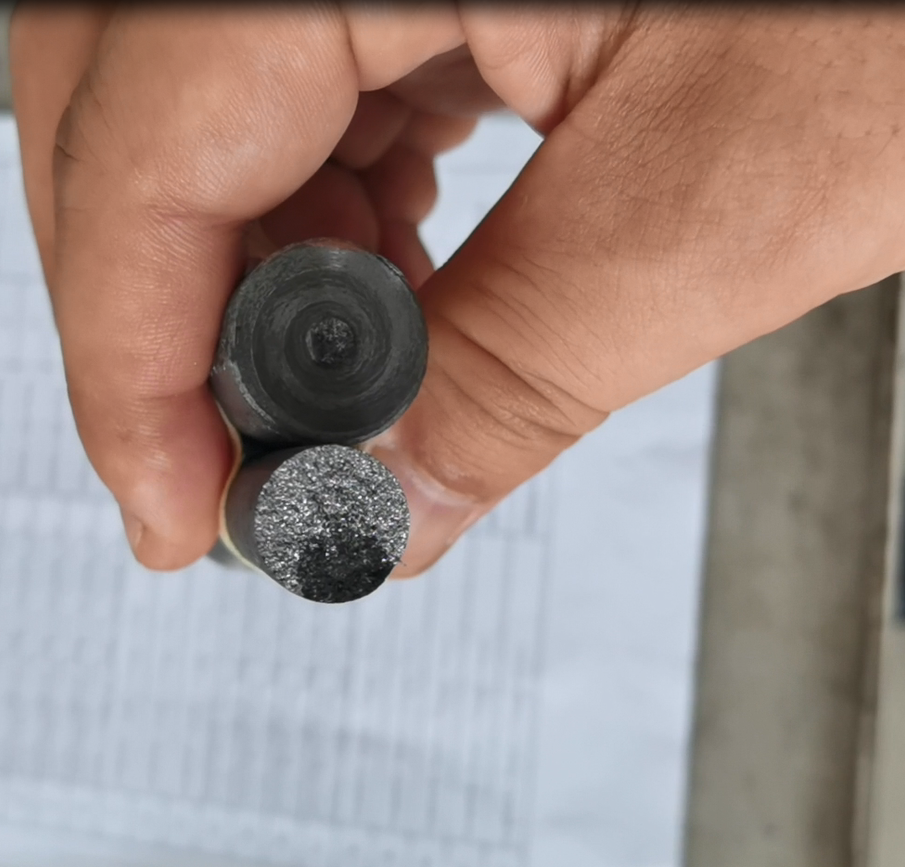
Az öntött csöveknek egyeneseknek kell lenniük, a maximális eltérés nem haladhatja meg a tényleges hossz 0,125%-át (6000 x 0,125% = 7,5 mm).Ha a cső akadálytalan, vizuálisan ellenőrizni kell az egyenességét. Kétség esetén a következő módszert kell alkalmazni.Görgesse a csövet axiálisan két állványon vagy görgőn az egyenességének ellenőrzéséhez. Az állványok/görgők közötti távolságnak legalább a cső standard hosszának 2/3-ának kell lennie. Meg kell határozni az egyenességtől való maximális eltérés pontját, és az eltérés nem haladhatja meg a 7,5 mm-es határértéket.
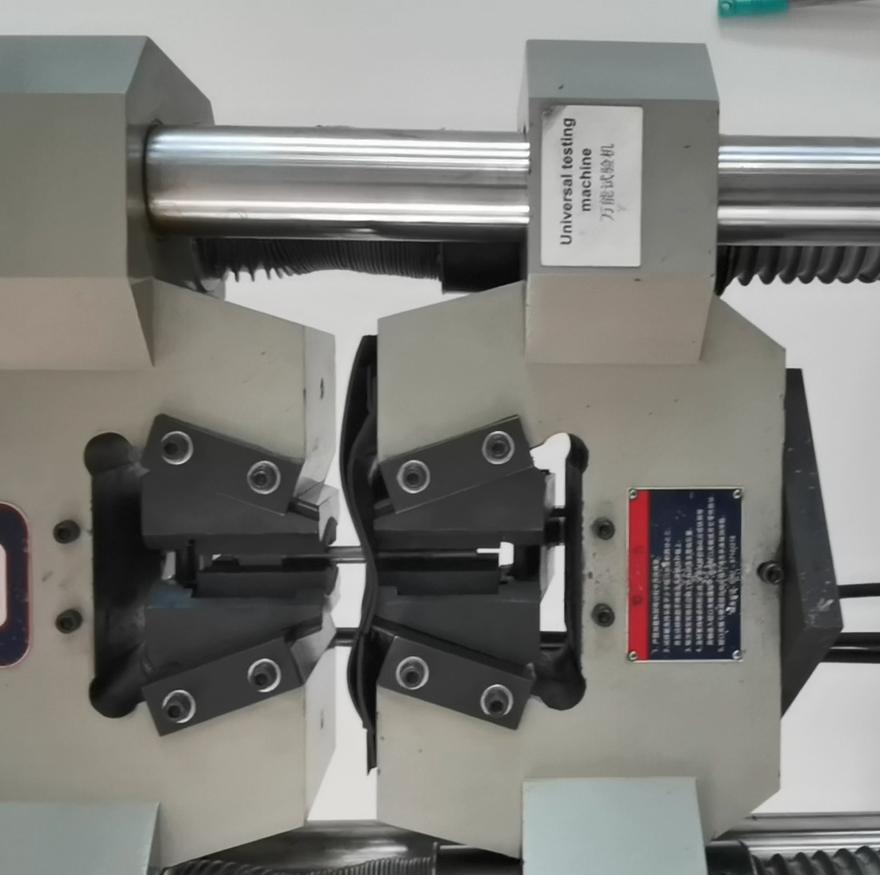
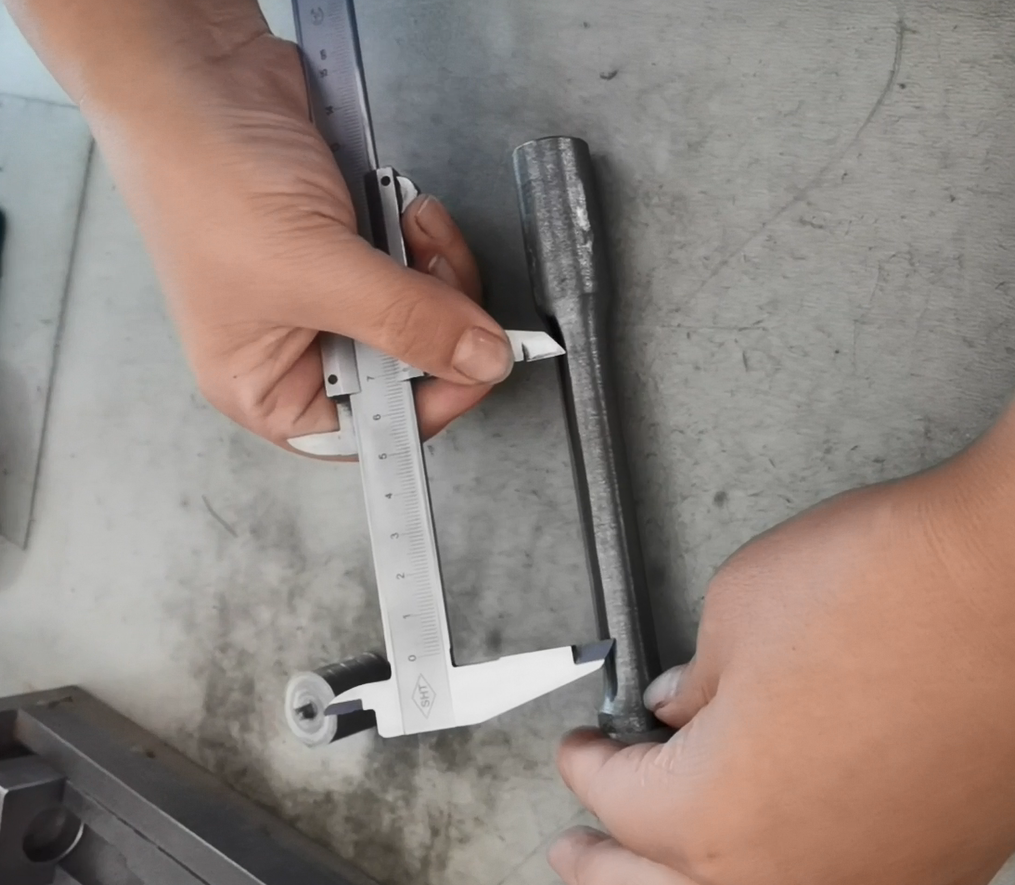
7. Szakítószilárdsági tulajdonságok
A jogosultsági kritériumok a következők:
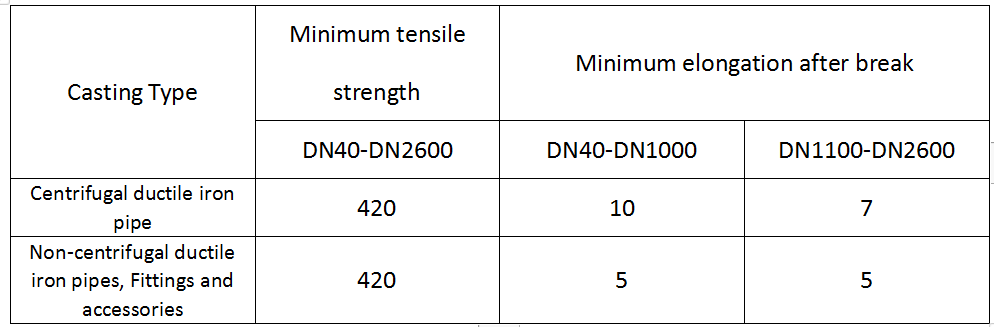
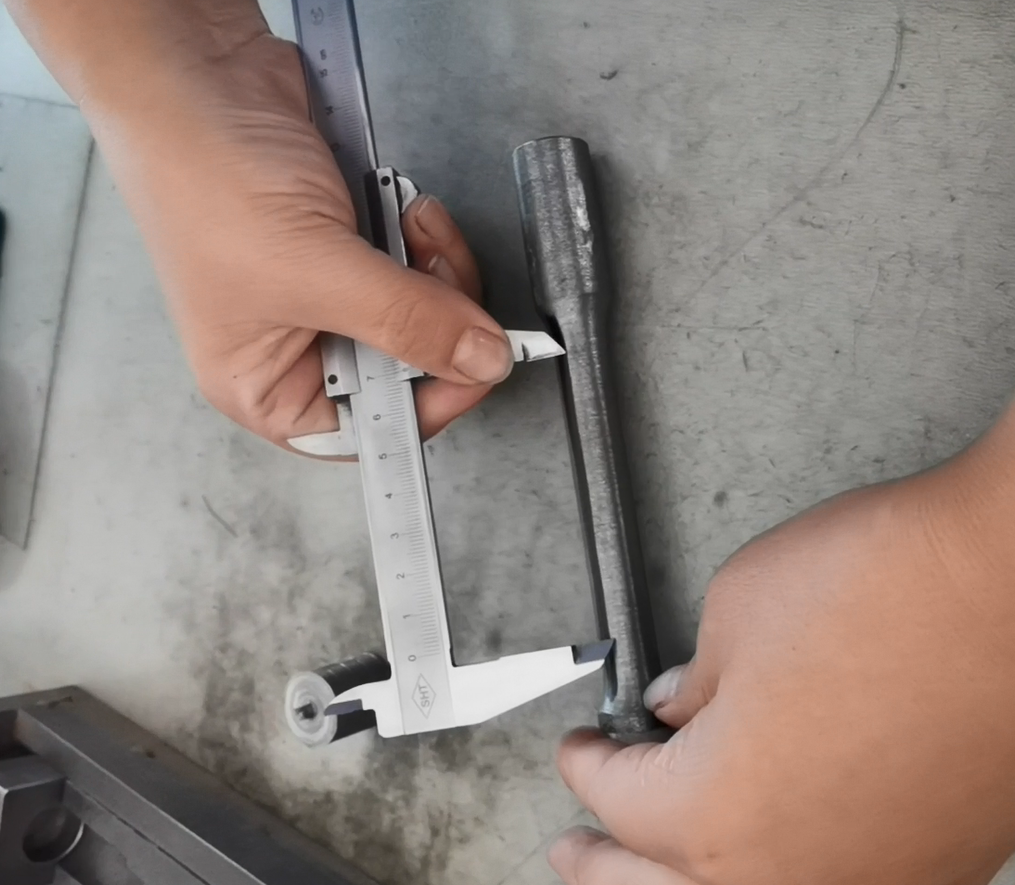
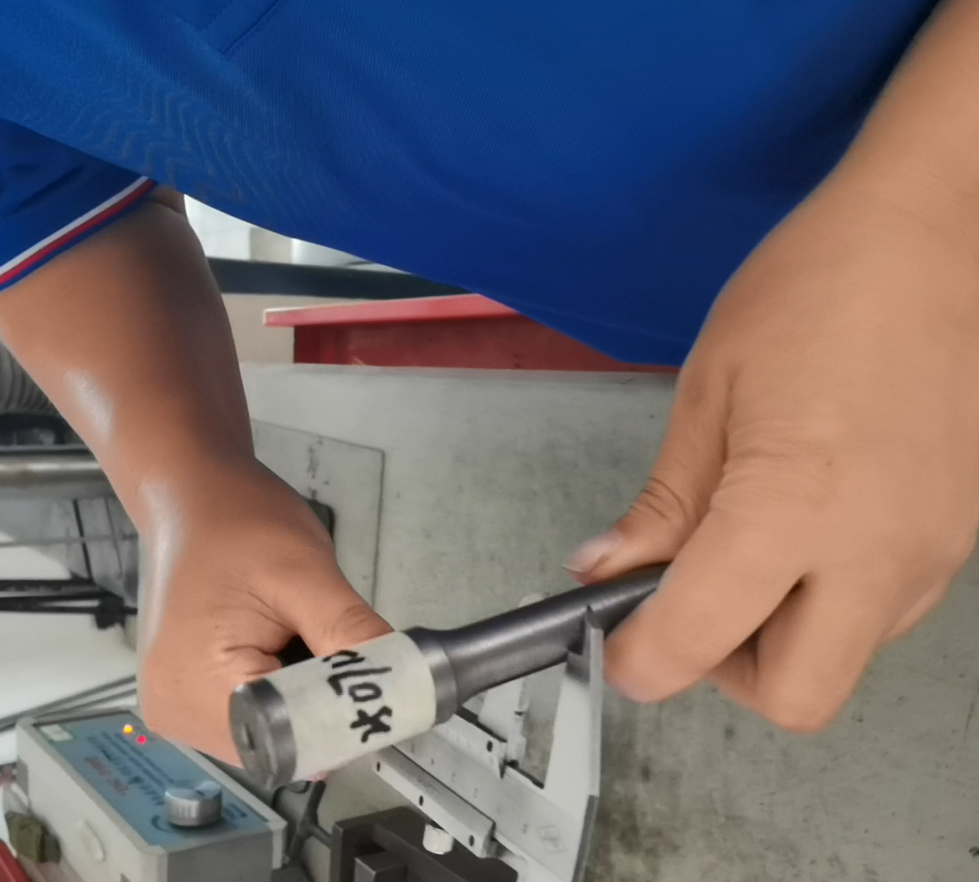
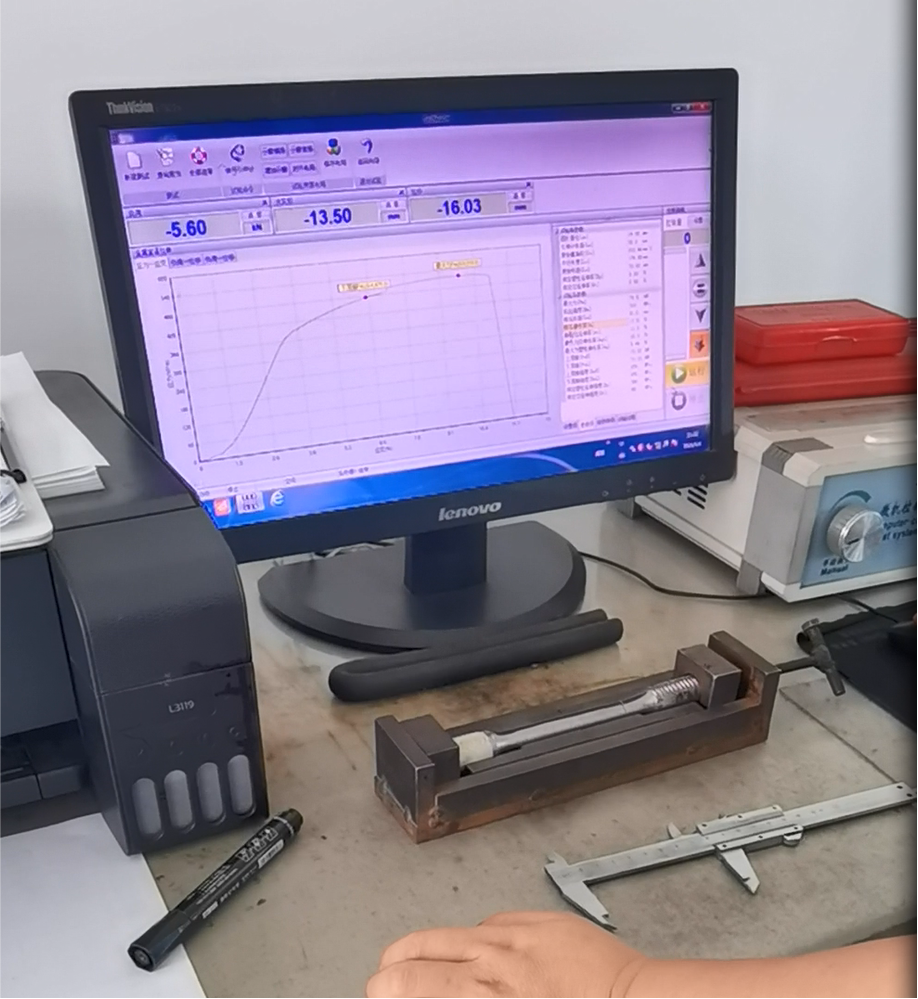
Hibakritériumok: Két próbarudat kell venni ugyanabból a mintagyűrűből a vizsgálathoz. Ha a duplikált mintában lévő egyik próbarúd mechanikai tulajdonságai nem felelnek meg a követelményeknek, a csőtételt felülvizsgálják, és bevezetik a hibakezelési folyamatot.
8. Brinell-keménység
A Brinell keménységmérő úgy működik, hogy egy meghatározott átmérőjű acélgolyót nyomnak a minta felületébe meghatározott sebességgel és meghatározott vizsgálati erővel. Az erőt ezután megszüntetik, miután a meghatározott vizsgálati erőt egy meghatározott ideig fenntartották. A fém Brinell-keménységét a bemélyedés gömbfelületére alkalmazott átlagos nyomásként fejezik ki. A Brinell-keménységvizsgálatot nem befolyásolják a mikroszkopikus szegregáció vagy a minta összetételének inhomogenitásai. A bemélyedési terület és az alkalmazott terhelés arányának kiszámításával objektíven értékeli az anyagtulajdonságokat, például a képlékenységet és a kopásállóságot, és gyakran használják referenciaként az ipari minőségellenőrzéshez.
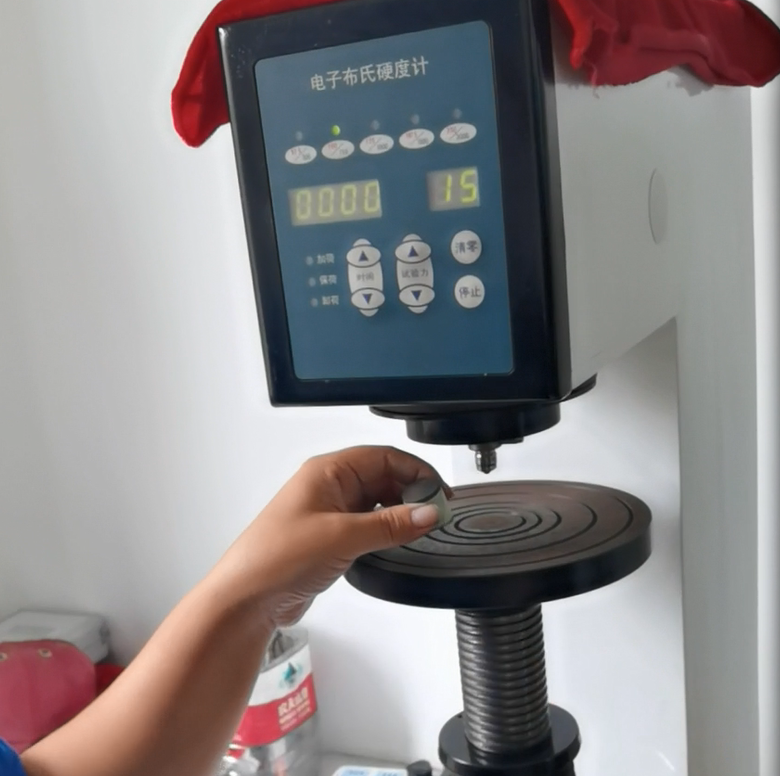
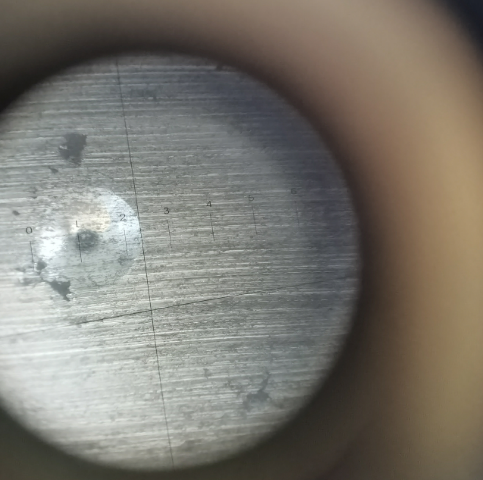
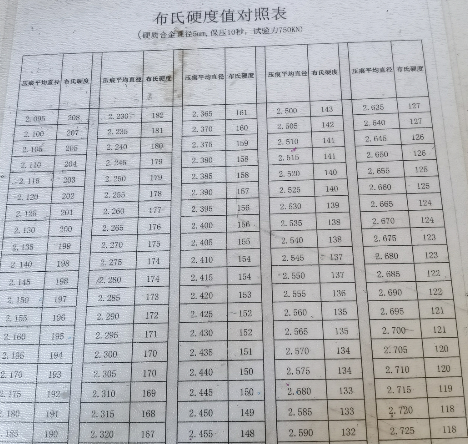
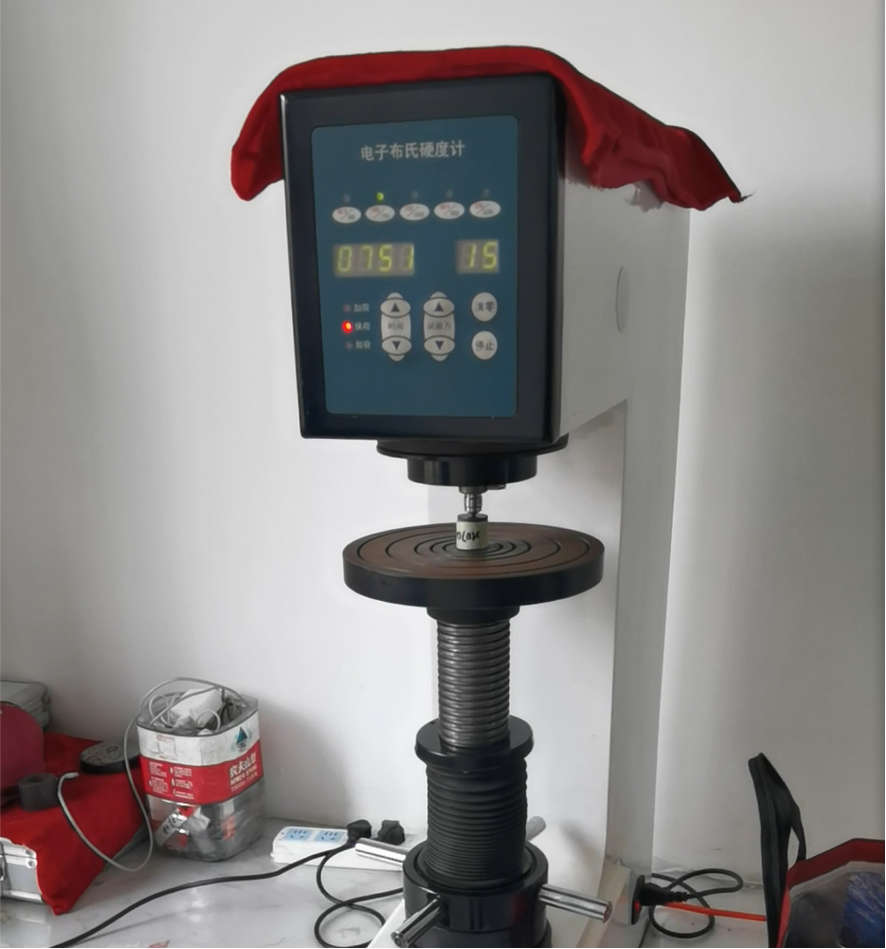
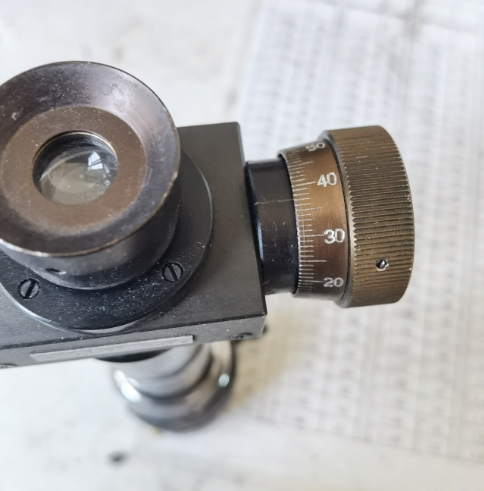
A centrifugális gömbgrafitos öntöttvas csövek Brinell-keménysége nem haladhatja meg a 230 HBW-t, a nem centrifugális gömbgrafitos öntöttvas csövek, szerelvények és tartozékok Brinell-keménysége pedig a 250 HBW-t. A hegesztett alkatrészek hőhatásövezete magasabb Brinell-keménységi értékkel is rendelkezhet.
9. A gömbgrafitos öntöttvas kémiai összetétele, spektrális detektálás
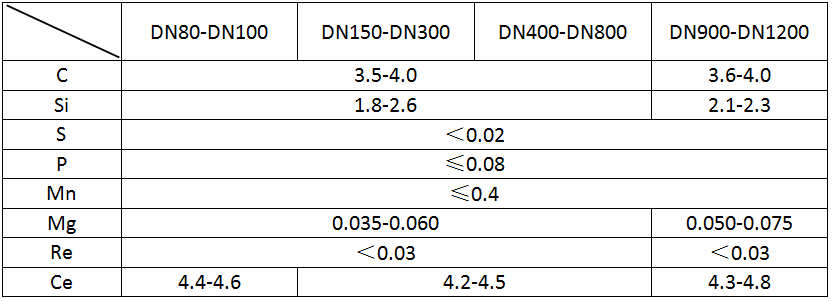
A spektroszkópiai módszerek valós időben képesek elemezni a gömbgrafitos öntöttvas kulcsfontosságú elemeinek, például a szilíciumnak és a magnéziumnak a tartalmát (például a végső szilíciumtartalom közvetlenül befolyásolja a ferrites gömbgrafitos öntöttvas alacsony hőmérsékletű ütésállóságát), felváltva a hagyományos kémiai módszereket a nagysebességű teszteléshez és irányítva az öntési folyamatok beállítását. Az olyan elemek, mint a szén és a kén eloszlásának mérésével biztosítjuk, hogy a grafit göbösségi aránya (szferoidizációs arány ≥90%) megfeleljen a szükséges szakítószilárdságnak (≥420 MPa) és nyúlásnak (≥10%). A fémösszetétel valós idejű monitorozása az öntési folyamat során csökkenti a selejtet és javítja a gömbgrafitos öntöttvas csövek és idomok belső minőségét.
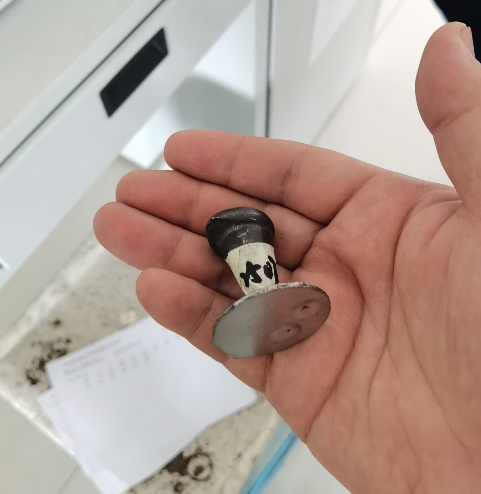
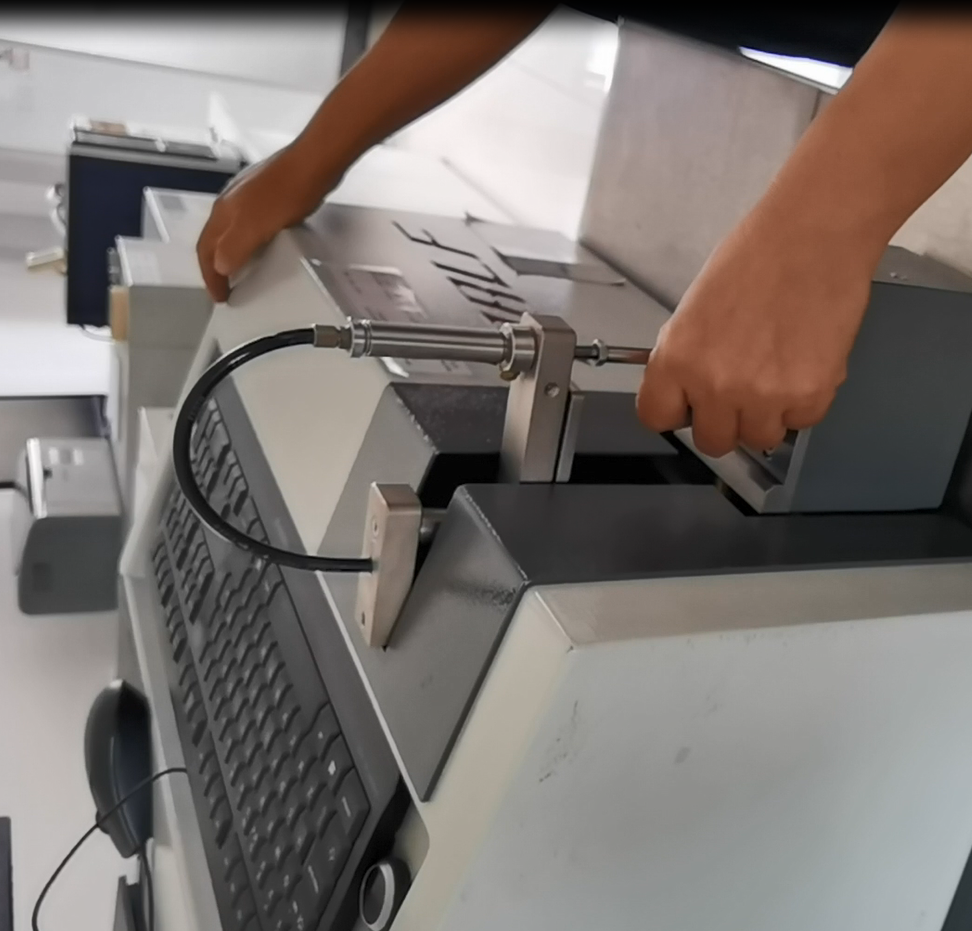
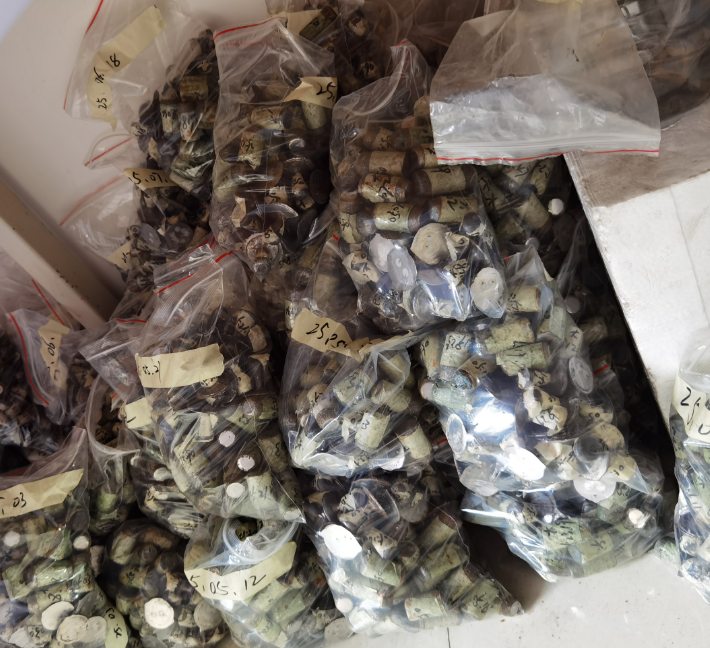
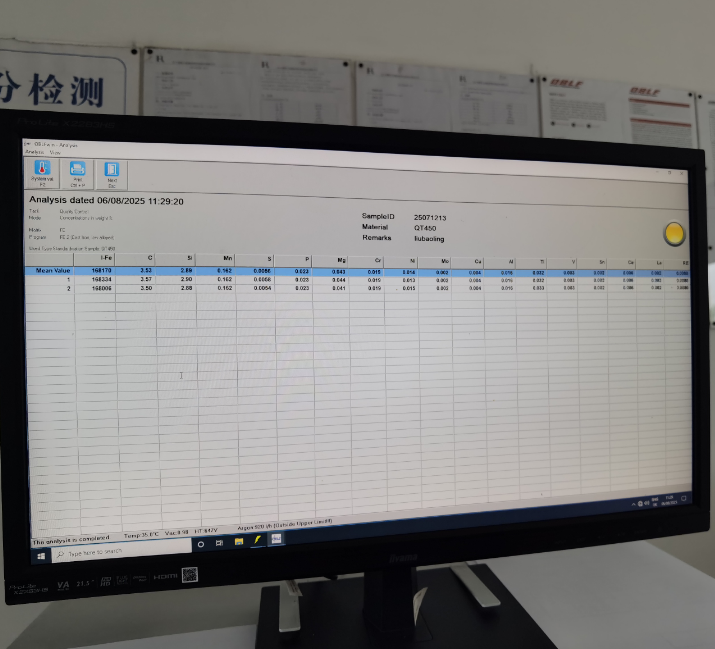
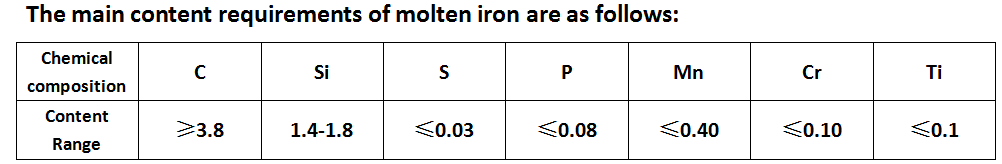
Az olvadt vas fő összetevőinek ellenőrzési követelményei szferoidizáció után
Teljes minőségellenőrzési jelentés beszerzése
Közzététel ideje: 2025. szeptember 11.



